
 {{item.name}}

 科技成果评价
 专利价值评估
 科创项目研判
 产品技术图谱
 产业链全景图谱
 行业需求挖掘
 企业创新综合分析
 产业发展报告


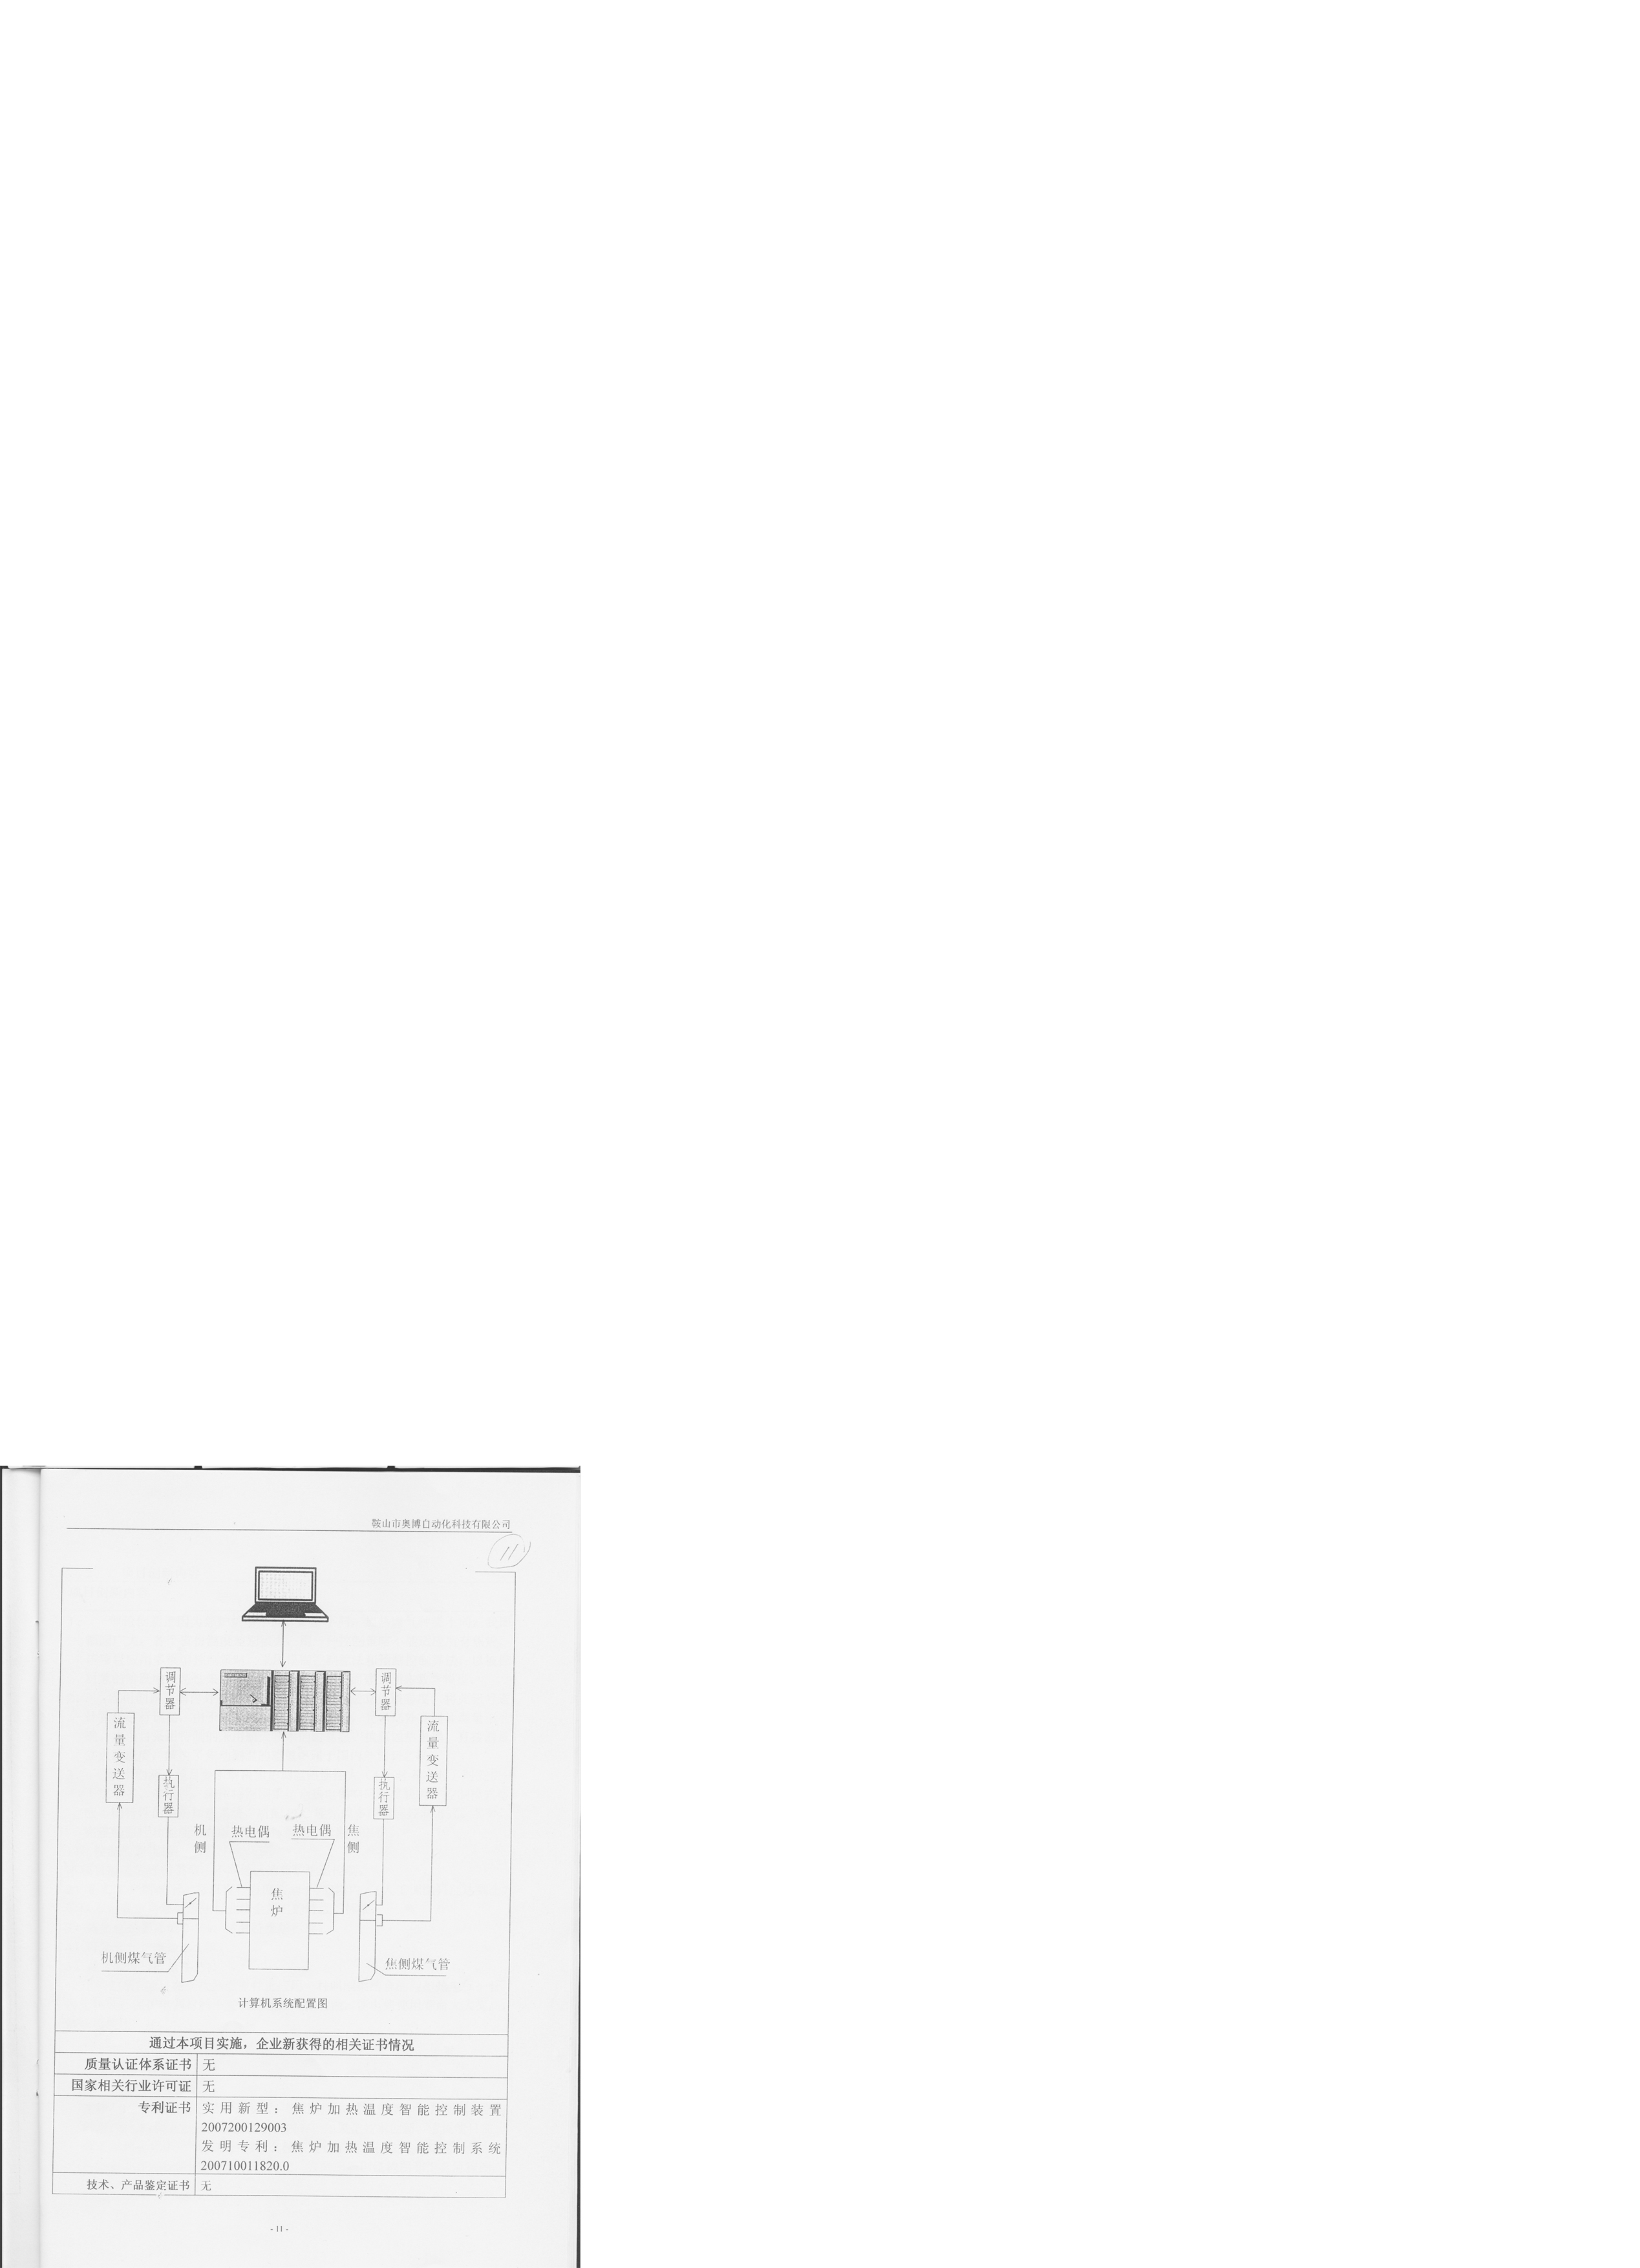
我国焦化行业迅速发展,形势要求要把焦化生产大国变成炼焦技术强国。因此,对焦炉加热温度智能控制系统的需求十分迫切。
焦炉是冶金行业最复杂的炉窖,由于长期受到传统工艺与技术的限制,新技术、新设备应用进展缓慢。我公司总工程师从事焦炉自动化工程服务多年,开发并在焦炉上连续实验了耐高温、抗腐蚀、寿命长、一次测温高件的自作定型工作。
研发了XN-99焦炉加热智能控制系统监控软件,引起了各大焦化厂用户的极大兴趣和关注。
我公司已经在包钢焦化厂安装调试的CC2008COTC焦炉温度自动控制系统的温度测量功能已于2008年8月15日调试完毕。
经8月15日至19日的工艺数据校核和8月25日至26日的精细数据校核,确认系统给出的机、焦两侧的蓄顶空间平均温度与包钢焦化厂正常测温测出的机、焦两侧的立火道平均温度相近,达到系统的设计要求。
系统的控制功能已经按照包钢焦化厂的要求进行修改调试完毕,8月27日已实现的“由人工确认的制动控制”功能。开始进入运行期。
| 专利名称 | 焦炉加热温度智能控制系统 | ||
|---|---|---|---|
| 专利状态 | - | 专利号(申请号) | ZL200710011820.0 |
| 申请号 | - | 专利申请日期 | 2007-06-22 |
| 专利授权日期 | - | 专利权届满日 | - |
| 专利所属地 | 中国 | 专利类型 | 发明专利 |
| 发明人 | 刘显南;赵国柱;王占成 | ||
| 权利人 | - | ||
| 专利摘要 | 本发明属于焦炉加热自动化控制技术,涉及一种焦炉加热温度智能控制系统。其特征在于:选择在焦炉焦侧22#,机侧7#火道上,每隔5个火道安装一个热电偶,共20~30个热电偶,用20~30个热电偶测量的平均温度来代表焦炉机焦侧的平均温度,如1260℃;将热电偶从焦炉底部向上插入,安装到立火道的煤气烧嘴附近,距煤气烧嘴中心30~40MM;将热电偶采集的火道温度讯号传到计算机,采用计算机规律调节炉温,使炉温保持在给定值。本发明可以在不同地区、不同工厂、不同炉型上实现焦炉加热温度智能化控制,实现闭环调节,炉温可以控制±3℃以内,节约加热煤气、减少废气中CO含量、延长焦炉寿命。 | ||


 资源加工
 产业分析服务
 科技招商
 评估评价
 经纪赋能
 科技活动
 智能制造
 企业服务
 专业经纪服务