找到24项技术成果数据。
找技术>-

热金属高温气胀控形控性一体化技术及装备
成熟度:通过中试
技术类型:发明,发明,实用新型,实用新型
应用行业:制造业
技术简介
热金属高温气胀控形控性一体化技术及装备简介: 热金属气胀成形技术是在超塑性成形、吹塑成形以及液压成形基础上发展起来的一种可实现同步控形控性的新型内高压成形技术。 与液压成形工艺相比,该技术有如下显著特点:(1)由于采用高温热成形(钢铁材料气压胀形温度可超过900oC);突破了材料常温成形性能的局限,部分材料的伸长率可超过100%,从而可生产形状更为复杂的零件;(2)气体热成形最高气压不超过70MPa,仅为液压胀形的2%~5%;(3)生产效率高,加热时间5~12s,成形时间可不超过10s;(4)成本较低,设备投资和能源消耗约为液压成形的1/2。并且,利用这一工艺也可实现与热冲压工艺类似的同步热处理效果,也就是说可以在高温气压胀形后短时间内实现管材等制品的淬火等热处理,从而在保证制品外形精确度的同时还能够获得足够高的强度。因此,在汽车制造业、航空业等诸多领域对该工艺的重视程度越来越强而有望超越常规金属成形工艺,成为用于车身、底盘构件及复杂钢结构件的新一代成形工艺。该工艺整体上涵盖如下工艺流程: 预热→合模→加压(补料)→保压成形 针对热金属气压胀形工艺,其工艺优势可总结为如下几点: ● 可成形小圆角半径成形 → 提升模具设计自由度 ● 成形复杂截面构件 ● 大的成形极限(高延伸率) ● 成形薄壁及厚壁管件 ● 适用于各种金属材料 ● 设备小型化(成形力小) ● 工具费用低 市场前景预测: 在汽车制造领域,车身构件有46%为封闭截面的高强度钢薄壁异型钢管,通过高温快速气胀成型技术的应用,将极大降低这种类型构件在原来焊接过程中出现的折边和凸缘,单此一项可使零件减重14%,实现总燃油节省7%~10%。其带来的经济效益和社会效益极其可观。因此,该项工艺技术有望超过常规金属成型工艺,成为用于超轻车体计划中车身,底盘等诸多构件的新一代成型工艺。该项目实施后,首先在国内建成首条具有产业效应的高强钢中空结构件的气胀成形制造示范生产线,完全替代现有冲压+焊接方式生产的中空结构件、尤其是高强钢中空结构件产品。并且提供包括高强钢、钛合金结构件在内典型样品,同时与相关厂家合作开发多元化产品,在此基础上,逐渐成为国内唯一能够提供整条高温气胀成形工艺方案及系统装备的设计单位。 项目投产后,预计单条产线可年产高强钢中空结构件86.4万件,年销售收入不低于1.7亿元,利润额可达3230万元/年,年缴利税约1758万余元。
-
大型结构件焊接工艺开发及焊接变形控制
成熟度:通过中试
技术类型:-
应用行业:建筑业
技术简介
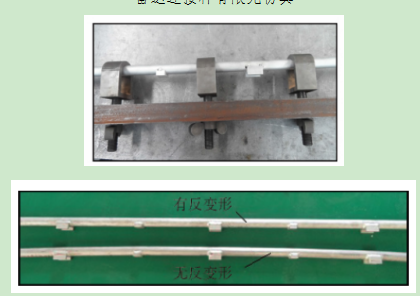
大型结构件是工程机械装备的重要组成部分,在建筑施工、工程运输、工业转运起重、军事装备等行业领域有广泛应用,该类大型结构件常采用多组件焊接而成,焊接工艺不可避免的焊后变形问题不仅影响结构安装精度,且过大的变形量将显著降低结构整体承载能力,严重时甚至造成工程和安全事故。从焊接工艺控制出发,精准预测、改善焊接变形量,以及焊后变形控制是提高工程机械外观与整机性能的关键,本研究围绕大型结构件焊接工艺开发及焊接变形控制,有如下典型成果: 1)针对某叉车门架进行焊接有限元分析,叉车门架模型结合现行工艺参数进行有限元模拟及工艺分析,在不施加约束条件下,模拟具有焊接变形代表性的单组焊缝(铸钢件)的焊接过程,验证了模拟结果与实际情况的一致性。并在此基础上进一步预测多组焊缝作用下门架的变形量,运用工艺参数法、工装模具法及开发反变形控制工装,有效控制了该结构件的焊接变形。 叉车门架焊接有限元仿真 2)针对某雷达连接杆中空心管与连接块在焊后产生较大的焊接变形,焊后矫正工作量大,矫正精度低,难以满足服役要求等问题,提出采用温挤压工艺成形连接块,采用反变形法控制焊接变形,并通过数值模拟和试验相结合的方法进行研究。设计制造了反变形工装,采用模拟得到的最佳反变形工艺参数进行焊接试验,为该雷达连接杆工程化生产提供一套完整的成形方案,成功实现了焊接变形的有效控制,满足大批量生产要求。 雷达连接杆有限元仿真 反变形工装及试验结果
-

汽车结构件内高压成形技术
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
内高压成形是一种加工空心轻体件的先进工艺方法,原则上适用于冷成形的材料均适用于内高压成形工艺,适合制造空心变截面轻量化构件,可以减轻重量节约材料又可以充分利用材料的强度和刚度。在国家自然科学基金、黑龙江省科技厅和第一汽车集团研发项目的资助下,在国内首家开展了内高压工艺理论和成形机理方面的基础及应用研究。已研制出国内首台400MPa内高压成形机,该设备获得国家专利,专利号:ZL00208694.8。主要应用领域适用于制造沿构件轴线变化的圆形、矩形截面或异型截面空心构件。如汽车行业的发动机托架、散热器支架、底盘构件、车身框架、座椅框架、前轴、后轴及驱动轴、及排气系统异型管件等,据北美汽车工业协会的预测,未来新车型中的50%汽车结构件将使用内高压件。项目相关负责人:苑世剑、刘钢
-
大型焊接结构件变形及残余应力预测技术
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
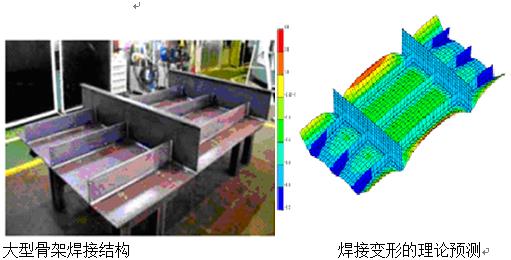
大型焊接结构件变形及残余应力预测技术 焊接变形及残余应力造成了焊接结构形状变异、尺寸精度下降和承载能力降低,是造成焊接结构早期失效的主要原因,也是造成焊接接头疲劳强度下降的原因之一。 本研究采用热-弹塑性和固有应变有限元数值模拟相结合的究方法可实现大型复杂构件焊接变形及残余应力的高精度预测。研究成果可为焊接工艺优化、焊接顺序的合理选择提供理论依据,为减小和控制焊接变形和残余应力提供有效途径。该成果可用于汽车、轨道车辆、桥梁、船舶、航空航天、能源等国民经济重要领域。
-
提高不锈钢结构件材料租用率的新工艺方法
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
技术投资分析:一套提高机械密封不锈钢结构件制造材料利用率的新工艺方法是涉及其制造工艺方法的改进,本发明提供了一套机械密封利用率高,生产效率高,材料成本低,节约价值大的新工艺方法。本发明包括:1.设计了一套先进的工艺路线方法;2.采用了一套先进的现代的设备;3.设计配套了一系列的先进工艺装备,从而实现用一种原料可加工成五种以上不同规格不锈钢结构密封件。技术的应用领域前景分析:本技术投资少,见效快,市场前景广,特别适合于中小企业生产。效益分析:节约大量贵重不锈钢材料每年达几十亿元。厂房条件建议:无备注:无
-
12000KN船用构件力学性能测试平台
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
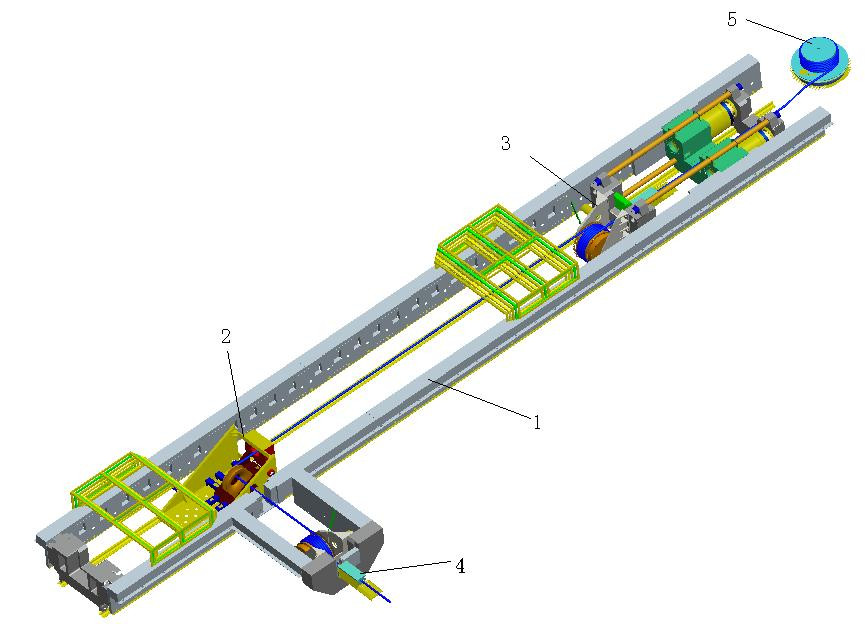
12000KN船用构件力学性能测试平台 成果简介 在国家质量监督检验检疫总局行业科研专项资助下,以应急拖带、系泊链(锚链)、拖缆索及结构件(带缆桩、止链器、导缆孔等)为测试对象,研究了相关试验方法与步骤,综合运用现代设计理论与方法、电液伺服与计算机闭环控制等手段,设计了一种能够用于各种大吨位、超长、超大、异型的船用构件力学性能测试(拉伸、压缩)平台,并在舟山市“国家船舶舾装产品质量监督检验中心”成功进行了安装调试,由“中国计量科学研究院”进行计量,达到了1级试验机精度要求。 关键技术:钢筋混凝土复合式机身设计与施工技术、双液压缸同步控制技术、被试件破断冲击吸收技术、宽量程测试技术、力/位移电液伺服闭环控制技术、分布式控制技术、虚拟现实技术。 主要成果:测试平台样机1套、平台虚拟样机1套、计算机测控系统1套、专利18件(其中发明16件),软件着作权1项,研究论文8篇。 技术指标 1、试验机精度:1级; 2、最高载荷≤12000kN; 3、测试对象长度33m。 应用范围领域 1、应急拖带; 2、系泊链(锚链); 3、拖缆索及结构件(带缆桩、止链器、导缆孔等); 4、其它船舶钢结构件。
-

一种电感式双测杆对接平整度检测仪
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
一种电感式双测杆对接平整度检测仪,主要包括壳体、左右两个测杆、固定于壳体内壁上的导轨,测杆下部连接沿导轨移动的滑块,滑块的底部设有弹簧,左测杆上设有密绕电感线圈,右测杆上设置通有高频低压交流电的单匝线圈。可同时检测对接的两个结构件表面;通过电感线圈的互感作用和相对位置的变化,将检测面高度差值转化为电压信号;电压信号通过电容、电压跟随器、运算放大器后接入设定值可调的电压比较器,判定被测结构件检测表面高度差值是否符合设定要求,能够检测曲面、平面、回转体等结构件的对接平整度,不但提高了检测精度和速度,而且能通过测量值和设定值的比较适时发出动作信号,适用于自动化生产。
-
一种结构件焊接工艺指导系统的生成方法
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
本发明公开一种结构件焊接工艺指导书生成方法,根据焊接工艺指导系统的组成设计并定制多种工艺类型文档模板,主要包括封面、目录、结构件图形明细、焊接工艺卡、焊材消耗汇总等模板;设计与工艺模板对应数据库表对象,并确定表对象字段与模板单元格的映射关系;基于焊接工艺评定数据库、工具模块和管理模块,运用智能推理技术求解工艺数据并存储到工艺数据库中;运用水晶报表控件将工艺数据写入到相应模板中,形成工艺文档并导出为便携文档格式文件,同时生成目录;最后将所有工艺文档合成为完整产品焊接工艺指导系统,通过网络传送到一线焊接车间指导施焊人员操作。本发明提高了焊接工艺设计效率和标准化水平,显著降低企业信息化运行成本。
-
结构件(螺纹钢、紧固件等)热镀Galfhn合金技术
成熟度:正在研发
技术类型:发明
应用行业:采矿业
技术简介
本项技术是将结构件热镀锌变成热镀Galfan合金,获得高性能的表面镀层。其特点是具有高于热 镀锌3倍的耐腐蚀性和更好的后加工性能。对于企业而言可以大幅度降低成本,提高环保水平,彻底改 变目前结构件热镀锌的落后面貌。 市场前景与效益分析: 该项目以新一代高性能的Galfan合金(锌5%铝稀土合金)取代传统热镀锌,为钢铁制品披上新衣。 与传统热镀锌相比,该技术在批量镀锌上应用,耐腐蚀性高于热镀锌30%以上,同时每吨钢镀锌成本降 低100元左右。结构件热镀锌的升级换代产品,广泛应用于城市建设、桥梁、电力、建筑等方面。传统 工业的改造,具有固定的市场,一旦投入,利国利民,前景广阔。
-

工程车整车及关键结构件静动力特性有限元分析计算
成熟度:可规模生产
技术类型:-
应用行业:制造业
技术简介
成果简介工程车是一个工程建设的主干力量,由于它们的出现才使工程的进度倍增, 大大减少了人力。混凝土搅拌车与泵车是工程建设中运用最广泛的工程车。混凝土搅拌车在使用过程中,会经历加速、减速、急刹车、转弯、上坡以及行驶在不平路面等各种工况,这使得混凝土搅拌车在使用过程中会承受各种复杂载荷,车架及薄弱环节易产生开裂;混凝土泵车工作环境恶劣,移动频繁,在浇注过程中臂架姿态复杂多变,易造成各臂架之间联接件的破坏。因此对混凝土搅拌车与泵车等工程车整车及关键结构件静动力特性的研究具有重要的实际应用价值。在混凝土搅拌车车架系统及泵车臂架系统开发早期阶段应用 CAE 技术,仿真产品的各种性能来引导设计,提供产品品质验证并优化细节设计,保证开发质量, 最终达到缩短产品的市场化周期,缩短产品开发周期的目的。本项目利用有限元分析软件 ANSYS,针对某公司的 12m3 混凝土搅拌车车架系统及 42m 混凝土泵车臂架系统的静、动力学性能进行了研究,找出了混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂的原因,对原有不合理的局部结构进行了改进和补强,从实际使用情况来看,改进后的结构其强度和刚度都得到了相应的提高,混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂现象明显减少。成熟程度和所需建设条件本项目成功应用于华菱星马汽车股份有限公司的产品研发及结构优化,结果表明优化后的混凝土搅拌车车架及泵车臂架系统强度和刚度满足要求,经济和社会效益明显。技术指标研究不同设备的力学模型、边界约束条件、各种载荷工况下的静、动力特性, 并提出合理可行的改进建议和措施,提高设备运行的可靠性。市场分析和应用前景利用三维设计软件 SOLIDWORKS 及通用有限元软件 ANSYS 对混凝土搅拌车车身、车架和混凝土泵车臂架系统进行了建模,及模态、刚度、强度计算,及时发现原有设计中存在的不足,并提出合理可行的改进措施,可以有效缩短产品的开发周期和市场化周期。该项目研究成果具有自主知识产权,具有较好的推广价值和应用前景,可为国内同行业使用和借鉴。社会经济效益分析项目实施以来,由于找出了混凝土搅拌车车架及泵车臂架系统容易开裂的薄弱环节及原因,并针对性的进行了合理的局部结构优化,有效的降低了设备的故障率,提高了产品的信誉,增强了产品的竞争力。


找到24项技术成果数据。
找技术>-
热金属高温气胀控形控性一体化技术及装备
成熟度:通过中试
技术类型:发明,发明,实用新型,实用新型
应用行业:制造业
技术简介
热金属高温气胀控形控性一体化技术及装备简介: 热金属气胀成形技术是在超塑性成形、吹塑成形以及液压成形基础上发展起来的一种可实现同步控形控性的新型内高压成形技术。 与液压成形工艺相比,该技术有如下显著特点:(1)由于采用高温热成形(钢铁材料气压胀形温度可超过900oC);突破了材料常温成形性能的局限,部分材料的伸长率可超过100%,从而可生产形状更为复杂的零件;(2)气体热成形最高气压不超过70MPa,仅为液压胀形的2%~5%;(3)生产效率高,加热时间5~12s,成形时间可不超过10s;(4)成本较低,设备投资和能源消耗约为液压成形的1/2。并且,利用这一工艺也可实现与热冲压工艺类似的同步热处理效果,也就是说可以在高温气压胀形后短时间内实现管材等制品的淬火等热处理,从而在保证制品外形精确度的同时还能够获得足够高的强度。因此,在汽车制造业、航空业等诸多领域对该工艺的重视程度越来越强而有望超越常规金属成形工艺,成为用于车身、底盘构件及复杂钢结构件的新一代成形工艺。该工艺整体上涵盖如下工艺流程: 预热→合模→加压(补料)→保压成形 针对热金属气压胀形工艺,其工艺优势可总结为如下几点: ● 可成形小圆角半径成形 → 提升模具设计自由度 ● 成形复杂截面构件 ● 大的成形极限(高延伸率) ● 成形薄壁及厚壁管件 ● 适用于各种金属材料 ● 设备小型化(成形力小) ● 工具费用低 市场前景预测: 在汽车制造领域,车身构件有46%为封闭截面的高强度钢薄壁异型钢管,通过高温快速气胀成型技术的应用,将极大降低这种类型构件在原来焊接过程中出现的折边和凸缘,单此一项可使零件减重14%,实现总燃油节省7%~10%。其带来的经济效益和社会效益极其可观。因此,该项工艺技术有望超过常规金属成型工艺,成为用于超轻车体计划中车身,底盘等诸多构件的新一代成型工艺。该项目实施后,首先在国内建成首条具有产业效应的高强钢中空结构件的气胀成形制造示范生产线,完全替代现有冲压+焊接方式生产的中空结构件、尤其是高强钢中空结构件产品。并且提供包括高强钢、钛合金结构件在内典型样品,同时与相关厂家合作开发多元化产品,在此基础上,逐渐成为国内唯一能够提供整条高温气胀成形工艺方案及系统装备的设计单位。 项目投产后,预计单条产线可年产高强钢中空结构件86.4万件,年销售收入不低于1.7亿元,利润额可达3230万元/年,年缴利税约1758万余元。
-
大型结构件焊接工艺开发及焊接变形控制
成熟度:通过中试
技术类型:-
应用行业:建筑业
技术简介
大型结构件是工程机械装备的重要组成部分,在建筑施工、工程运输、工业转运起重、军事装备等行业领域有广泛应用,该类大型结构件常采用多组件焊接而成,焊接工艺不可避免的焊后变形问题不仅影响结构安装精度,且过大的变形量将显著降低结构整体承载能力,严重时甚至造成工程和安全事故。从焊接工艺控制出发,精准预测、改善焊接变形量,以及焊后变形控制是提高工程机械外观与整机性能的关键,本研究围绕大型结构件焊接工艺开发及焊接变形控制,有如下典型成果: 1)针对某叉车门架进行焊接有限元分析,叉车门架模型结合现行工艺参数进行有限元模拟及工艺分析,在不施加约束条件下,模拟具有焊接变形代表性的单组焊缝(铸钢件)的焊接过程,验证了模拟结果与实际情况的一致性。并在此基础上进一步预测多组焊缝作用下门架的变形量,运用工艺参数法、工装模具法及开发反变形控制工装,有效控制了该结构件的焊接变形。 叉车门架焊接有限元仿真 2)针对某雷达连接杆中空心管与连接块在焊后产生较大的焊接变形,焊后矫正工作量大,矫正精度低,难以满足服役要求等问题,提出采用温挤压工艺成形连接块,采用反变形法控制焊接变形,并通过数值模拟和试验相结合的方法进行研究。设计制造了反变形工装,采用模拟得到的最佳反变形工艺参数进行焊接试验,为该雷达连接杆工程化生产提供一套完整的成形方案,成功实现了焊接变形的有效控制,满足大批量生产要求。 雷达连接杆有限元仿真 反变形工装及试验结果
-
汽车结构件内高压成形技术
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
内高压成形是一种加工空心轻体件的先进工艺方法,原则上适用于冷成形的材料均适用于内高压成形工艺,适合制造空心变截面轻量化构件,可以减轻重量节约材料又可以充分利用材料的强度和刚度。在国家自然科学基金、黑龙江省科技厅和第一汽车集团研发项目的资助下,在国内首家开展了内高压工艺理论和成形机理方面的基础及应用研究。已研制出国内首台400MPa内高压成形机,该设备获得国家专利,专利号:ZL00208694.8。主要应用领域适用于制造沿构件轴线变化的圆形、矩形截面或异型截面空心构件。如汽车行业的发动机托架、散热器支架、底盘构件、车身框架、座椅框架、前轴、后轴及驱动轴、及排气系统异型管件等,据北美汽车工业协会的预测,未来新车型中的50%汽车结构件将使用内高压件。项目相关负责人:苑世剑、刘钢
-
大型焊接结构件变形及残余应力预测技术
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
大型焊接结构件变形及残余应力预测技术 焊接变形及残余应力造成了焊接结构形状变异、尺寸精度下降和承载能力降低,是造成焊接结构早期失效的主要原因,也是造成焊接接头疲劳强度下降的原因之一。 本研究采用热-弹塑性和固有应变有限元数值模拟相结合的究方法可实现大型复杂构件焊接变形及残余应力的高精度预测。研究成果可为焊接工艺优化、焊接顺序的合理选择提供理论依据,为减小和控制焊接变形和残余应力提供有效途径。该成果可用于汽车、轨道车辆、桥梁、船舶、航空航天、能源等国民经济重要领域。
-
提高不锈钢结构件材料租用率的新工艺方法
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
技术投资分析:一套提高机械密封不锈钢结构件制造材料利用率的新工艺方法是涉及其制造工艺方法的改进,本发明提供了一套机械密封利用率高,生产效率高,材料成本低,节约价值大的新工艺方法。本发明包括:1.设计了一套先进的工艺路线方法;2.采用了一套先进的现代的设备;3.设计配套了一系列的先进工艺装备,从而实现用一种原料可加工成五种以上不同规格不锈钢结构密封件。技术的应用领域前景分析:本技术投资少,见效快,市场前景广,特别适合于中小企业生产。效益分析:节约大量贵重不锈钢材料每年达几十亿元。厂房条件建议:无备注:无
-
12000KN船用构件力学性能测试平台
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
12000KN船用构件力学性能测试平台 成果简介 在国家质量监督检验检疫总局行业科研专项资助下,以应急拖带、系泊链(锚链)、拖缆索及结构件(带缆桩、止链器、导缆孔等)为测试对象,研究了相关试验方法与步骤,综合运用现代设计理论与方法、电液伺服与计算机闭环控制等手段,设计了一种能够用于各种大吨位、超长、超大、异型的船用构件力学性能测试(拉伸、压缩)平台,并在舟山市“国家船舶舾装产品质量监督检验中心”成功进行了安装调试,由“中国计量科学研究院”进行计量,达到了1级试验机精度要求。 关键技术:钢筋混凝土复合式机身设计与施工技术、双液压缸同步控制技术、被试件破断冲击吸收技术、宽量程测试技术、力/位移电液伺服闭环控制技术、分布式控制技术、虚拟现实技术。 主要成果:测试平台样机1套、平台虚拟样机1套、计算机测控系统1套、专利18件(其中发明16件),软件着作权1项,研究论文8篇。 技术指标 1、试验机精度:1级; 2、最高载荷≤12000kN; 3、测试对象长度33m。 应用范围领域 1、应急拖带; 2、系泊链(锚链); 3、拖缆索及结构件(带缆桩、止链器、导缆孔等); 4、其它船舶钢结构件。
-
一种电感式双测杆对接平整度检测仪
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
一种电感式双测杆对接平整度检测仪,主要包括壳体、左右两个测杆、固定于壳体内壁上的导轨,测杆下部连接沿导轨移动的滑块,滑块的底部设有弹簧,左测杆上设有密绕电感线圈,右测杆上设置通有高频低压交流电的单匝线圈。可同时检测对接的两个结构件表面;通过电感线圈的互感作用和相对位置的变化,将检测面高度差值转化为电压信号;电压信号通过电容、电压跟随器、运算放大器后接入设定值可调的电压比较器,判定被测结构件检测表面高度差值是否符合设定要求,能够检测曲面、平面、回转体等结构件的对接平整度,不但提高了检测精度和速度,而且能通过测量值和设定值的比较适时发出动作信号,适用于自动化生产。
-
一种结构件焊接工艺指导系统的生成方法
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
本发明公开一种结构件焊接工艺指导书生成方法,根据焊接工艺指导系统的组成设计并定制多种工艺类型文档模板,主要包括封面、目录、结构件图形明细、焊接工艺卡、焊材消耗汇总等模板;设计与工艺模板对应数据库表对象,并确定表对象字段与模板单元格的映射关系;基于焊接工艺评定数据库、工具模块和管理模块,运用智能推理技术求解工艺数据并存储到工艺数据库中;运用水晶报表控件将工艺数据写入到相应模板中,形成工艺文档并导出为便携文档格式文件,同时生成目录;最后将所有工艺文档合成为完整产品焊接工艺指导系统,通过网络传送到一线焊接车间指导施焊人员操作。本发明提高了焊接工艺设计效率和标准化水平,显著降低企业信息化运行成本。
-
结构件(螺纹钢、紧固件等)热镀Galfhn合金技术
成熟度:正在研发
技术类型:发明
应用行业:采矿业
技术简介
本项技术是将结构件热镀锌变成热镀Galfan合金,获得高性能的表面镀层。其特点是具有高于热 镀锌3倍的耐腐蚀性和更好的后加工性能。对于企业而言可以大幅度降低成本,提高环保水平,彻底改 变目前结构件热镀锌的落后面貌。 市场前景与效益分析: 该项目以新一代高性能的Galfan合金(锌5%铝稀土合金)取代传统热镀锌,为钢铁制品披上新衣。 与传统热镀锌相比,该技术在批量镀锌上应用,耐腐蚀性高于热镀锌30%以上,同时每吨钢镀锌成本降 低100元左右。结构件热镀锌的升级换代产品,广泛应用于城市建设、桥梁、电力、建筑等方面。传统 工业的改造,具有固定的市场,一旦投入,利国利民,前景广阔。
-
工程车整车及关键结构件静动力特性有限元分析计算
成熟度:可规模生产
技术类型:-
应用行业:制造业
技术简介
成果简介工程车是一个工程建设的主干力量,由于它们的出现才使工程的进度倍增, 大大减少了人力。混凝土搅拌车与泵车是工程建设中运用最广泛的工程车。混凝土搅拌车在使用过程中,会经历加速、减速、急刹车、转弯、上坡以及行驶在不平路面等各种工况,这使得混凝土搅拌车在使用过程中会承受各种复杂载荷,车架及薄弱环节易产生开裂;混凝土泵车工作环境恶劣,移动频繁,在浇注过程中臂架姿态复杂多变,易造成各臂架之间联接件的破坏。因此对混凝土搅拌车与泵车等工程车整车及关键结构件静动力特性的研究具有重要的实际应用价值。在混凝土搅拌车车架系统及泵车臂架系统开发早期阶段应用 CAE 技术,仿真产品的各种性能来引导设计,提供产品品质验证并优化细节设计,保证开发质量, 最终达到缩短产品的市场化周期,缩短产品开发周期的目的。本项目利用有限元分析软件 ANSYS,针对某公司的 12m3 混凝土搅拌车车架系统及 42m 混凝土泵车臂架系统的静、动力学性能进行了研究,找出了混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂的原因,对原有不合理的局部结构进行了改进和补强,从实际使用情况来看,改进后的结构其强度和刚度都得到了相应的提高,混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂现象明显减少。成熟程度和所需建设条件本项目成功应用于华菱星马汽车股份有限公司的产品研发及结构优化,结果表明优化后的混凝土搅拌车车架及泵车臂架系统强度和刚度满足要求,经济和社会效益明显。技术指标研究不同设备的力学模型、边界约束条件、各种载荷工况下的静、动力特性, 并提出合理可行的改进建议和措施,提高设备运行的可靠性。市场分析和应用前景利用三维设计软件 SOLIDWORKS 及通用有限元软件 ANSYS 对混凝土搅拌车车身、车架和混凝土泵车臂架系统进行了建模,及模态、刚度、强度计算,及时发现原有设计中存在的不足,并提出合理可行的改进措施,可以有效缩短产品的开发周期和市场化周期。该项目研究成果具有自主知识产权,具有较好的推广价值和应用前景,可为国内同行业使用和借鉴。社会经济效益分析项目实施以来,由于找出了混凝土搅拌车车架及泵车臂架系统容易开裂的薄弱环节及原因,并针对性的进行了合理的局部结构优化,有效的降低了设备的故障率,提高了产品的信誉,增强了产品的竞争力。
找到24项技术成果数据。
找技术>-
热金属高温气胀控形控性一体化技术及装备
成熟度:通过中试
技术类型:发明,发明,实用新型,实用新型
应用行业:制造业
技术简介
热金属高温气胀控形控性一体化技术及装备简介: 热金属气胀成形技术是在超塑性成形、吹塑成形以及液压成形基础上发展起来的一种可实现同步控形控性的新型内高压成形技术。 与液压成形工艺相比,该技术有如下显著特点:(1)由于采用高温热成形(钢铁材料气压胀形温度可超过900oC);突破了材料常温成形性能的局限,部分材料的伸长率可超过100%,从而可生产形状更为复杂的零件;(2)气体热成形最高气压不超过70MPa,仅为液压胀形的2%~5%;(3)生产效率高,加热时间5~12s,成形时间可不超过10s;(4)成本较低,设备投资和能源消耗约为液压成形的1/2。并且,利用这一工艺也可实现与热冲压工艺类似的同步热处理效果,也就是说可以在高温气压胀形后短时间内实现管材等制品的淬火等热处理,从而在保证制品外形精确度的同时还能够获得足够高的强度。因此,在汽车制造业、航空业等诸多领域对该工艺的重视程度越来越强而有望超越常规金属成形工艺,成为用于车身、底盘构件及复杂钢结构件的新一代成形工艺。该工艺整体上涵盖如下工艺流程: 预热→合模→加压(补料)→保压成形 针对热金属气压胀形工艺,其工艺优势可总结为如下几点: ● 可成形小圆角半径成形 → 提升模具设计自由度 ● 成形复杂截面构件 ● 大的成形极限(高延伸率) ● 成形薄壁及厚壁管件 ● 适用于各种金属材料 ● 设备小型化(成形力小) ● 工具费用低 市场前景预测: 在汽车制造领域,车身构件有46%为封闭截面的高强度钢薄壁异型钢管,通过高温快速气胀成型技术的应用,将极大降低这种类型构件在原来焊接过程中出现的折边和凸缘,单此一项可使零件减重14%,实现总燃油节省7%~10%。其带来的经济效益和社会效益极其可观。因此,该项工艺技术有望超过常规金属成型工艺,成为用于超轻车体计划中车身,底盘等诸多构件的新一代成型工艺。该项目实施后,首先在国内建成首条具有产业效应的高强钢中空结构件的气胀成形制造示范生产线,完全替代现有冲压+焊接方式生产的中空结构件、尤其是高强钢中空结构件产品。并且提供包括高强钢、钛合金结构件在内典型样品,同时与相关厂家合作开发多元化产品,在此基础上,逐渐成为国内唯一能够提供整条高温气胀成形工艺方案及系统装备的设计单位。 项目投产后,预计单条产线可年产高强钢中空结构件86.4万件,年销售收入不低于1.7亿元,利润额可达3230万元/年,年缴利税约1758万余元。
-
大型结构件焊接工艺开发及焊接变形控制
成熟度:通过中试
技术类型:-
应用行业:建筑业
技术简介
大型结构件是工程机械装备的重要组成部分,在建筑施工、工程运输、工业转运起重、军事装备等行业领域有广泛应用,该类大型结构件常采用多组件焊接而成,焊接工艺不可避免的焊后变形问题不仅影响结构安装精度,且过大的变形量将显著降低结构整体承载能力,严重时甚至造成工程和安全事故。从焊接工艺控制出发,精准预测、改善焊接变形量,以及焊后变形控制是提高工程机械外观与整机性能的关键,本研究围绕大型结构件焊接工艺开发及焊接变形控制,有如下典型成果: 1)针对某叉车门架进行焊接有限元分析,叉车门架模型结合现行工艺参数进行有限元模拟及工艺分析,在不施加约束条件下,模拟具有焊接变形代表性的单组焊缝(铸钢件)的焊接过程,验证了模拟结果与实际情况的一致性。并在此基础上进一步预测多组焊缝作用下门架的变形量,运用工艺参数法、工装模具法及开发反变形控制工装,有效控制了该结构件的焊接变形。 叉车门架焊接有限元仿真 2)针对某雷达连接杆中空心管与连接块在焊后产生较大的焊接变形,焊后矫正工作量大,矫正精度低,难以满足服役要求等问题,提出采用温挤压工艺成形连接块,采用反变形法控制焊接变形,并通过数值模拟和试验相结合的方法进行研究。设计制造了反变形工装,采用模拟得到的最佳反变形工艺参数进行焊接试验,为该雷达连接杆工程化生产提供一套完整的成形方案,成功实现了焊接变形的有效控制,满足大批量生产要求。 雷达连接杆有限元仿真 反变形工装及试验结果
-
汽车结构件内高压成形技术
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
内高压成形是一种加工空心轻体件的先进工艺方法,原则上适用于冷成形的材料均适用于内高压成形工艺,适合制造空心变截面轻量化构件,可以减轻重量节约材料又可以充分利用材料的强度和刚度。在国家自然科学基金、黑龙江省科技厅和第一汽车集团研发项目的资助下,在国内首家开展了内高压工艺理论和成形机理方面的基础及应用研究。已研制出国内首台400MPa内高压成形机,该设备获得国家专利,专利号:ZL00208694.8。主要应用领域适用于制造沿构件轴线变化的圆形、矩形截面或异型截面空心构件。如汽车行业的发动机托架、散热器支架、底盘构件、车身框架、座椅框架、前轴、后轴及驱动轴、及排气系统异型管件等,据北美汽车工业协会的预测,未来新车型中的50%汽车结构件将使用内高压件。项目相关负责人:苑世剑、刘钢
-
大型焊接结构件变形及残余应力预测技术
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
大型焊接结构件变形及残余应力预测技术 焊接变形及残余应力造成了焊接结构形状变异、尺寸精度下降和承载能力降低,是造成焊接结构早期失效的主要原因,也是造成焊接接头疲劳强度下降的原因之一。 本研究采用热-弹塑性和固有应变有限元数值模拟相结合的究方法可实现大型复杂构件焊接变形及残余应力的高精度预测。研究成果可为焊接工艺优化、焊接顺序的合理选择提供理论依据,为减小和控制焊接变形和残余应力提供有效途径。该成果可用于汽车、轨道车辆、桥梁、船舶、航空航天、能源等国民经济重要领域。
-
提高不锈钢结构件材料租用率的新工艺方法
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
技术投资分析:一套提高机械密封不锈钢结构件制造材料利用率的新工艺方法是涉及其制造工艺方法的改进,本发明提供了一套机械密封利用率高,生产效率高,材料成本低,节约价值大的新工艺方法。本发明包括:1.设计了一套先进的工艺路线方法;2.采用了一套先进的现代的设备;3.设计配套了一系列的先进工艺装备,从而实现用一种原料可加工成五种以上不同规格不锈钢结构密封件。技术的应用领域前景分析:本技术投资少,见效快,市场前景广,特别适合于中小企业生产。效益分析:节约大量贵重不锈钢材料每年达几十亿元。厂房条件建议:无备注:无
-
12000KN船用构件力学性能测试平台
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
12000KN船用构件力学性能测试平台 成果简介 在国家质量监督检验检疫总局行业科研专项资助下,以应急拖带、系泊链(锚链)、拖缆索及结构件(带缆桩、止链器、导缆孔等)为测试对象,研究了相关试验方法与步骤,综合运用现代设计理论与方法、电液伺服与计算机闭环控制等手段,设计了一种能够用于各种大吨位、超长、超大、异型的船用构件力学性能测试(拉伸、压缩)平台,并在舟山市“国家船舶舾装产品质量监督检验中心”成功进行了安装调试,由“中国计量科学研究院”进行计量,达到了1级试验机精度要求。 关键技术:钢筋混凝土复合式机身设计与施工技术、双液压缸同步控制技术、被试件破断冲击吸收技术、宽量程测试技术、力/位移电液伺服闭环控制技术、分布式控制技术、虚拟现实技术。 主要成果:测试平台样机1套、平台虚拟样机1套、计算机测控系统1套、专利18件(其中发明16件),软件着作权1项,研究论文8篇。 技术指标 1、试验机精度:1级; 2、最高载荷≤12000kN; 3、测试对象长度33m。 应用范围领域 1、应急拖带; 2、系泊链(锚链); 3、拖缆索及结构件(带缆桩、止链器、导缆孔等); 4、其它船舶钢结构件。
-
一种电感式双测杆对接平整度检测仪
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
一种电感式双测杆对接平整度检测仪,主要包括壳体、左右两个测杆、固定于壳体内壁上的导轨,测杆下部连接沿导轨移动的滑块,滑块的底部设有弹簧,左测杆上设有密绕电感线圈,右测杆上设置通有高频低压交流电的单匝线圈。可同时检测对接的两个结构件表面;通过电感线圈的互感作用和相对位置的变化,将检测面高度差值转化为电压信号;电压信号通过电容、电压跟随器、运算放大器后接入设定值可调的电压比较器,判定被测结构件检测表面高度差值是否符合设定要求,能够检测曲面、平面、回转体等结构件的对接平整度,不但提高了检测精度和速度,而且能通过测量值和设定值的比较适时发出动作信号,适用于自动化生产。
-
一种结构件焊接工艺指导系统的生成方法
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
本发明公开一种结构件焊接工艺指导书生成方法,根据焊接工艺指导系统的组成设计并定制多种工艺类型文档模板,主要包括封面、目录、结构件图形明细、焊接工艺卡、焊材消耗汇总等模板;设计与工艺模板对应数据库表对象,并确定表对象字段与模板单元格的映射关系;基于焊接工艺评定数据库、工具模块和管理模块,运用智能推理技术求解工艺数据并存储到工艺数据库中;运用水晶报表控件将工艺数据写入到相应模板中,形成工艺文档并导出为便携文档格式文件,同时生成目录;最后将所有工艺文档合成为完整产品焊接工艺指导系统,通过网络传送到一线焊接车间指导施焊人员操作。本发明提高了焊接工艺设计效率和标准化水平,显著降低企业信息化运行成本。
-
结构件(螺纹钢、紧固件等)热镀Galfhn合金技术
成熟度:正在研发
技术类型:发明
应用行业:采矿业
技术简介
本项技术是将结构件热镀锌变成热镀Galfan合金,获得高性能的表面镀层。其特点是具有高于热 镀锌3倍的耐腐蚀性和更好的后加工性能。对于企业而言可以大幅度降低成本,提高环保水平,彻底改 变目前结构件热镀锌的落后面貌。 市场前景与效益分析: 该项目以新一代高性能的Galfan合金(锌5%铝稀土合金)取代传统热镀锌,为钢铁制品披上新衣。 与传统热镀锌相比,该技术在批量镀锌上应用,耐腐蚀性高于热镀锌30%以上,同时每吨钢镀锌成本降 低100元左右。结构件热镀锌的升级换代产品,广泛应用于城市建设、桥梁、电力、建筑等方面。传统 工业的改造,具有固定的市场,一旦投入,利国利民,前景广阔。
-
工程车整车及关键结构件静动力特性有限元分析计算
成熟度:可规模生产
技术类型:-
应用行业:制造业
技术简介
成果简介工程车是一个工程建设的主干力量,由于它们的出现才使工程的进度倍增, 大大减少了人力。混凝土搅拌车与泵车是工程建设中运用最广泛的工程车。混凝土搅拌车在使用过程中,会经历加速、减速、急刹车、转弯、上坡以及行驶在不平路面等各种工况,这使得混凝土搅拌车在使用过程中会承受各种复杂载荷,车架及薄弱环节易产生开裂;混凝土泵车工作环境恶劣,移动频繁,在浇注过程中臂架姿态复杂多变,易造成各臂架之间联接件的破坏。因此对混凝土搅拌车与泵车等工程车整车及关键结构件静动力特性的研究具有重要的实际应用价值。在混凝土搅拌车车架系统及泵车臂架系统开发早期阶段应用 CAE 技术,仿真产品的各种性能来引导设计,提供产品品质验证并优化细节设计,保证开发质量, 最终达到缩短产品的市场化周期,缩短产品开发周期的目的。本项目利用有限元分析软件 ANSYS,针对某公司的 12m3 混凝土搅拌车车架系统及 42m 混凝土泵车臂架系统的静、动力学性能进行了研究,找出了混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂的原因,对原有不合理的局部结构进行了改进和补强,从实际使用情况来看,改进后的结构其强度和刚度都得到了相应的提高,混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂现象明显减少。成熟程度和所需建设条件本项目成功应用于华菱星马汽车股份有限公司的产品研发及结构优化,结果表明优化后的混凝土搅拌车车架及泵车臂架系统强度和刚度满足要求,经济和社会效益明显。技术指标研究不同设备的力学模型、边界约束条件、各种载荷工况下的静、动力特性, 并提出合理可行的改进建议和措施,提高设备运行的可靠性。市场分析和应用前景利用三维设计软件 SOLIDWORKS 及通用有限元软件 ANSYS 对混凝土搅拌车车身、车架和混凝土泵车臂架系统进行了建模,及模态、刚度、强度计算,及时发现原有设计中存在的不足,并提出合理可行的改进措施,可以有效缩短产品的开发周期和市场化周期。该项目研究成果具有自主知识产权,具有较好的推广价值和应用前景,可为国内同行业使用和借鉴。社会经济效益分析项目实施以来,由于找出了混凝土搅拌车车架及泵车臂架系统容易开裂的薄弱环节及原因,并针对性的进行了合理的局部结构优化,有效的降低了设备的故障率,提高了产品的信誉,增强了产品的竞争力。
找到24项技术成果数据。
找技术>-
热金属高温气胀控形控性一体化技术及装备
成熟度:通过中试
技术类型:发明,发明,实用新型,实用新型
应用行业:制造业
技术简介
热金属高温气胀控形控性一体化技术及装备简介: 热金属气胀成形技术是在超塑性成形、吹塑成形以及液压成形基础上发展起来的一种可实现同步控形控性的新型内高压成形技术。 与液压成形工艺相比,该技术有如下显著特点:(1)由于采用高温热成形(钢铁材料气压胀形温度可超过900oC);突破了材料常温成形性能的局限,部分材料的伸长率可超过100%,从而可生产形状更为复杂的零件;(2)气体热成形最高气压不超过70MPa,仅为液压胀形的2%~5%;(3)生产效率高,加热时间5~12s,成形时间可不超过10s;(4)成本较低,设备投资和能源消耗约为液压成形的1/2。并且,利用这一工艺也可实现与热冲压工艺类似的同步热处理效果,也就是说可以在高温气压胀形后短时间内实现管材等制品的淬火等热处理,从而在保证制品外形精确度的同时还能够获得足够高的强度。因此,在汽车制造业、航空业等诸多领域对该工艺的重视程度越来越强而有望超越常规金属成形工艺,成为用于车身、底盘构件及复杂钢结构件的新一代成形工艺。该工艺整体上涵盖如下工艺流程: 预热→合模→加压(补料)→保压成形 针对热金属气压胀形工艺,其工艺优势可总结为如下几点: ● 可成形小圆角半径成形 → 提升模具设计自由度 ● 成形复杂截面构件 ● 大的成形极限(高延伸率) ● 成形薄壁及厚壁管件 ● 适用于各种金属材料 ● 设备小型化(成形力小) ● 工具费用低 市场前景预测: 在汽车制造领域,车身构件有46%为封闭截面的高强度钢薄壁异型钢管,通过高温快速气胀成型技术的应用,将极大降低这种类型构件在原来焊接过程中出现的折边和凸缘,单此一项可使零件减重14%,实现总燃油节省7%~10%。其带来的经济效益和社会效益极其可观。因此,该项工艺技术有望超过常规金属成型工艺,成为用于超轻车体计划中车身,底盘等诸多构件的新一代成型工艺。该项目实施后,首先在国内建成首条具有产业效应的高强钢中空结构件的气胀成形制造示范生产线,完全替代现有冲压+焊接方式生产的中空结构件、尤其是高强钢中空结构件产品。并且提供包括高强钢、钛合金结构件在内典型样品,同时与相关厂家合作开发多元化产品,在此基础上,逐渐成为国内唯一能够提供整条高温气胀成形工艺方案及系统装备的设计单位。 项目投产后,预计单条产线可年产高强钢中空结构件86.4万件,年销售收入不低于1.7亿元,利润额可达3230万元/年,年缴利税约1758万余元。
-
大型结构件焊接工艺开发及焊接变形控制
成熟度:通过中试
技术类型:-
应用行业:建筑业
技术简介
大型结构件是工程机械装备的重要组成部分,在建筑施工、工程运输、工业转运起重、军事装备等行业领域有广泛应用,该类大型结构件常采用多组件焊接而成,焊接工艺不可避免的焊后变形问题不仅影响结构安装精度,且过大的变形量将显著降低结构整体承载能力,严重时甚至造成工程和安全事故。从焊接工艺控制出发,精准预测、改善焊接变形量,以及焊后变形控制是提高工程机械外观与整机性能的关键,本研究围绕大型结构件焊接工艺开发及焊接变形控制,有如下典型成果: 1)针对某叉车门架进行焊接有限元分析,叉车门架模型结合现行工艺参数进行有限元模拟及工艺分析,在不施加约束条件下,模拟具有焊接变形代表性的单组焊缝(铸钢件)的焊接过程,验证了模拟结果与实际情况的一致性。并在此基础上进一步预测多组焊缝作用下门架的变形量,运用工艺参数法、工装模具法及开发反变形控制工装,有效控制了该结构件的焊接变形。 叉车门架焊接有限元仿真 2)针对某雷达连接杆中空心管与连接块在焊后产生较大的焊接变形,焊后矫正工作量大,矫正精度低,难以满足服役要求等问题,提出采用温挤压工艺成形连接块,采用反变形法控制焊接变形,并通过数值模拟和试验相结合的方法进行研究。设计制造了反变形工装,采用模拟得到的最佳反变形工艺参数进行焊接试验,为该雷达连接杆工程化生产提供一套完整的成形方案,成功实现了焊接变形的有效控制,满足大批量生产要求。 雷达连接杆有限元仿真 反变形工装及试验结果
-
汽车结构件内高压成形技术
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
内高压成形是一种加工空心轻体件的先进工艺方法,原则上适用于冷成形的材料均适用于内高压成形工艺,适合制造空心变截面轻量化构件,可以减轻重量节约材料又可以充分利用材料的强度和刚度。在国家自然科学基金、黑龙江省科技厅和第一汽车集团研发项目的资助下,在国内首家开展了内高压工艺理论和成形机理方面的基础及应用研究。已研制出国内首台400MPa内高压成形机,该设备获得国家专利,专利号:ZL00208694.8。主要应用领域适用于制造沿构件轴线变化的圆形、矩形截面或异型截面空心构件。如汽车行业的发动机托架、散热器支架、底盘构件、车身框架、座椅框架、前轴、后轴及驱动轴、及排气系统异型管件等,据北美汽车工业协会的预测,未来新车型中的50%汽车结构件将使用内高压件。项目相关负责人:苑世剑、刘钢
-
大型焊接结构件变形及残余应力预测技术
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
大型焊接结构件变形及残余应力预测技术 焊接变形及残余应力造成了焊接结构形状变异、尺寸精度下降和承载能力降低,是造成焊接结构早期失效的主要原因,也是造成焊接接头疲劳强度下降的原因之一。 本研究采用热-弹塑性和固有应变有限元数值模拟相结合的究方法可实现大型复杂构件焊接变形及残余应力的高精度预测。研究成果可为焊接工艺优化、焊接顺序的合理选择提供理论依据,为减小和控制焊接变形和残余应力提供有效途径。该成果可用于汽车、轨道车辆、桥梁、船舶、航空航天、能源等国民经济重要领域。
-
提高不锈钢结构件材料租用率的新工艺方法
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
技术投资分析:一套提高机械密封不锈钢结构件制造材料利用率的新工艺方法是涉及其制造工艺方法的改进,本发明提供了一套机械密封利用率高,生产效率高,材料成本低,节约价值大的新工艺方法。本发明包括:1.设计了一套先进的工艺路线方法;2.采用了一套先进的现代的设备;3.设计配套了一系列的先进工艺装备,从而实现用一种原料可加工成五种以上不同规格不锈钢结构密封件。技术的应用领域前景分析:本技术投资少,见效快,市场前景广,特别适合于中小企业生产。效益分析:节约大量贵重不锈钢材料每年达几十亿元。厂房条件建议:无备注:无
-
12000KN船用构件力学性能测试平台
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
12000KN船用构件力学性能测试平台 成果简介 在国家质量监督检验检疫总局行业科研专项资助下,以应急拖带、系泊链(锚链)、拖缆索及结构件(带缆桩、止链器、导缆孔等)为测试对象,研究了相关试验方法与步骤,综合运用现代设计理论与方法、电液伺服与计算机闭环控制等手段,设计了一种能够用于各种大吨位、超长、超大、异型的船用构件力学性能测试(拉伸、压缩)平台,并在舟山市“国家船舶舾装产品质量监督检验中心”成功进行了安装调试,由“中国计量科学研究院”进行计量,达到了1级试验机精度要求。 关键技术:钢筋混凝土复合式机身设计与施工技术、双液压缸同步控制技术、被试件破断冲击吸收技术、宽量程测试技术、力/位移电液伺服闭环控制技术、分布式控制技术、虚拟现实技术。 主要成果:测试平台样机1套、平台虚拟样机1套、计算机测控系统1套、专利18件(其中发明16件),软件着作权1项,研究论文8篇。 技术指标 1、试验机精度:1级; 2、最高载荷≤12000kN; 3、测试对象长度33m。 应用范围领域 1、应急拖带; 2、系泊链(锚链); 3、拖缆索及结构件(带缆桩、止链器、导缆孔等); 4、其它船舶钢结构件。
-
一种电感式双测杆对接平整度检测仪
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
一种电感式双测杆对接平整度检测仪,主要包括壳体、左右两个测杆、固定于壳体内壁上的导轨,测杆下部连接沿导轨移动的滑块,滑块的底部设有弹簧,左测杆上设有密绕电感线圈,右测杆上设置通有高频低压交流电的单匝线圈。可同时检测对接的两个结构件表面;通过电感线圈的互感作用和相对位置的变化,将检测面高度差值转化为电压信号;电压信号通过电容、电压跟随器、运算放大器后接入设定值可调的电压比较器,判定被测结构件检测表面高度差值是否符合设定要求,能够检测曲面、平面、回转体等结构件的对接平整度,不但提高了检测精度和速度,而且能通过测量值和设定值的比较适时发出动作信号,适用于自动化生产。
-
一种结构件焊接工艺指导系统的生成方法
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
本发明公开一种结构件焊接工艺指导书生成方法,根据焊接工艺指导系统的组成设计并定制多种工艺类型文档模板,主要包括封面、目录、结构件图形明细、焊接工艺卡、焊材消耗汇总等模板;设计与工艺模板对应数据库表对象,并确定表对象字段与模板单元格的映射关系;基于焊接工艺评定数据库、工具模块和管理模块,运用智能推理技术求解工艺数据并存储到工艺数据库中;运用水晶报表控件将工艺数据写入到相应模板中,形成工艺文档并导出为便携文档格式文件,同时生成目录;最后将所有工艺文档合成为完整产品焊接工艺指导系统,通过网络传送到一线焊接车间指导施焊人员操作。本发明提高了焊接工艺设计效率和标准化水平,显著降低企业信息化运行成本。
-
结构件(螺纹钢、紧固件等)热镀Galfhn合金技术
成熟度:正在研发
技术类型:发明
应用行业:采矿业
技术简介
本项技术是将结构件热镀锌变成热镀Galfan合金,获得高性能的表面镀层。其特点是具有高于热 镀锌3倍的耐腐蚀性和更好的后加工性能。对于企业而言可以大幅度降低成本,提高环保水平,彻底改 变目前结构件热镀锌的落后面貌。 市场前景与效益分析: 该项目以新一代高性能的Galfan合金(锌5%铝稀土合金)取代传统热镀锌,为钢铁制品披上新衣。 与传统热镀锌相比,该技术在批量镀锌上应用,耐腐蚀性高于热镀锌30%以上,同时每吨钢镀锌成本降 低100元左右。结构件热镀锌的升级换代产品,广泛应用于城市建设、桥梁、电力、建筑等方面。传统 工业的改造,具有固定的市场,一旦投入,利国利民,前景广阔。
-
工程车整车及关键结构件静动力特性有限元分析计算
成熟度:可规模生产
技术类型:-
应用行业:制造业
技术简介
成果简介工程车是一个工程建设的主干力量,由于它们的出现才使工程的进度倍增, 大大减少了人力。混凝土搅拌车与泵车是工程建设中运用最广泛的工程车。混凝土搅拌车在使用过程中,会经历加速、减速、急刹车、转弯、上坡以及行驶在不平路面等各种工况,这使得混凝土搅拌车在使用过程中会承受各种复杂载荷,车架及薄弱环节易产生开裂;混凝土泵车工作环境恶劣,移动频繁,在浇注过程中臂架姿态复杂多变,易造成各臂架之间联接件的破坏。因此对混凝土搅拌车与泵车等工程车整车及关键结构件静动力特性的研究具有重要的实际应用价值。在混凝土搅拌车车架系统及泵车臂架系统开发早期阶段应用 CAE 技术,仿真产品的各种性能来引导设计,提供产品品质验证并优化细节设计,保证开发质量, 最终达到缩短产品的市场化周期,缩短产品开发周期的目的。本项目利用有限元分析软件 ANSYS,针对某公司的 12m3 混凝土搅拌车车架系统及 42m 混凝土泵车臂架系统的静、动力学性能进行了研究,找出了混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂的原因,对原有不合理的局部结构进行了改进和补强,从实际使用情况来看,改进后的结构其强度和刚度都得到了相应的提高,混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂现象明显减少。成熟程度和所需建设条件本项目成功应用于华菱星马汽车股份有限公司的产品研发及结构优化,结果表明优化后的混凝土搅拌车车架及泵车臂架系统强度和刚度满足要求,经济和社会效益明显。技术指标研究不同设备的力学模型、边界约束条件、各种载荷工况下的静、动力特性, 并提出合理可行的改进建议和措施,提高设备运行的可靠性。市场分析和应用前景利用三维设计软件 SOLIDWORKS 及通用有限元软件 ANSYS 对混凝土搅拌车车身、车架和混凝土泵车臂架系统进行了建模,及模态、刚度、强度计算,及时发现原有设计中存在的不足,并提出合理可行的改进措施,可以有效缩短产品的开发周期和市场化周期。该项目研究成果具有自主知识产权,具有较好的推广价值和应用前景,可为国内同行业使用和借鉴。社会经济效益分析项目实施以来,由于找出了混凝土搅拌车车架及泵车臂架系统容易开裂的薄弱环节及原因,并针对性的进行了合理的局部结构优化,有效的降低了设备的故障率,提高了产品的信誉,增强了产品的竞争力。
找到24项技术成果数据。
找技术>-
热金属高温气胀控形控性一体化技术及装备
成熟度:通过中试
技术类型:发明,发明,实用新型,实用新型
应用行业:制造业
技术简介
热金属高温气胀控形控性一体化技术及装备简介: 热金属气胀成形技术是在超塑性成形、吹塑成形以及液压成形基础上发展起来的一种可实现同步控形控性的新型内高压成形技术。 与液压成形工艺相比,该技术有如下显著特点:(1)由于采用高温热成形(钢铁材料气压胀形温度可超过900oC);突破了材料常温成形性能的局限,部分材料的伸长率可超过100%,从而可生产形状更为复杂的零件;(2)气体热成形最高气压不超过70MPa,仅为液压胀形的2%~5%;(3)生产效率高,加热时间5~12s,成形时间可不超过10s;(4)成本较低,设备投资和能源消耗约为液压成形的1/2。并且,利用这一工艺也可实现与热冲压工艺类似的同步热处理效果,也就是说可以在高温气压胀形后短时间内实现管材等制品的淬火等热处理,从而在保证制品外形精确度的同时还能够获得足够高的强度。因此,在汽车制造业、航空业等诸多领域对该工艺的重视程度越来越强而有望超越常规金属成形工艺,成为用于车身、底盘构件及复杂钢结构件的新一代成形工艺。该工艺整体上涵盖如下工艺流程: 预热→合模→加压(补料)→保压成形 针对热金属气压胀形工艺,其工艺优势可总结为如下几点: ● 可成形小圆角半径成形 → 提升模具设计自由度 ● 成形复杂截面构件 ● 大的成形极限(高延伸率) ● 成形薄壁及厚壁管件 ● 适用于各种金属材料 ● 设备小型化(成形力小) ● 工具费用低 市场前景预测: 在汽车制造领域,车身构件有46%为封闭截面的高强度钢薄壁异型钢管,通过高温快速气胀成型技术的应用,将极大降低这种类型构件在原来焊接过程中出现的折边和凸缘,单此一项可使零件减重14%,实现总燃油节省7%~10%。其带来的经济效益和社会效益极其可观。因此,该项工艺技术有望超过常规金属成型工艺,成为用于超轻车体计划中车身,底盘等诸多构件的新一代成型工艺。该项目实施后,首先在国内建成首条具有产业效应的高强钢中空结构件的气胀成形制造示范生产线,完全替代现有冲压+焊接方式生产的中空结构件、尤其是高强钢中空结构件产品。并且提供包括高强钢、钛合金结构件在内典型样品,同时与相关厂家合作开发多元化产品,在此基础上,逐渐成为国内唯一能够提供整条高温气胀成形工艺方案及系统装备的设计单位。 项目投产后,预计单条产线可年产高强钢中空结构件86.4万件,年销售收入不低于1.7亿元,利润额可达3230万元/年,年缴利税约1758万余元。
-
大型结构件焊接工艺开发及焊接变形控制
成熟度:通过中试
技术类型:-
应用行业:建筑业
技术简介
大型结构件是工程机械装备的重要组成部分,在建筑施工、工程运输、工业转运起重、军事装备等行业领域有广泛应用,该类大型结构件常采用多组件焊接而成,焊接工艺不可避免的焊后变形问题不仅影响结构安装精度,且过大的变形量将显著降低结构整体承载能力,严重时甚至造成工程和安全事故。从焊接工艺控制出发,精准预测、改善焊接变形量,以及焊后变形控制是提高工程机械外观与整机性能的关键,本研究围绕大型结构件焊接工艺开发及焊接变形控制,有如下典型成果: 1)针对某叉车门架进行焊接有限元分析,叉车门架模型结合现行工艺参数进行有限元模拟及工艺分析,在不施加约束条件下,模拟具有焊接变形代表性的单组焊缝(铸钢件)的焊接过程,验证了模拟结果与实际情况的一致性。并在此基础上进一步预测多组焊缝作用下门架的变形量,运用工艺参数法、工装模具法及开发反变形控制工装,有效控制了该结构件的焊接变形。 叉车门架焊接有限元仿真 2)针对某雷达连接杆中空心管与连接块在焊后产生较大的焊接变形,焊后矫正工作量大,矫正精度低,难以满足服役要求等问题,提出采用温挤压工艺成形连接块,采用反变形法控制焊接变形,并通过数值模拟和试验相结合的方法进行研究。设计制造了反变形工装,采用模拟得到的最佳反变形工艺参数进行焊接试验,为该雷达连接杆工程化生产提供一套完整的成形方案,成功实现了焊接变形的有效控制,满足大批量生产要求。 雷达连接杆有限元仿真 反变形工装及试验结果
-
汽车结构件内高压成形技术
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
内高压成形是一种加工空心轻体件的先进工艺方法,原则上适用于冷成形的材料均适用于内高压成形工艺,适合制造空心变截面轻量化构件,可以减轻重量节约材料又可以充分利用材料的强度和刚度。在国家自然科学基金、黑龙江省科技厅和第一汽车集团研发项目的资助下,在国内首家开展了内高压工艺理论和成形机理方面的基础及应用研究。已研制出国内首台400MPa内高压成形机,该设备获得国家专利,专利号:ZL00208694.8。主要应用领域适用于制造沿构件轴线变化的圆形、矩形截面或异型截面空心构件。如汽车行业的发动机托架、散热器支架、底盘构件、车身框架、座椅框架、前轴、后轴及驱动轴、及排气系统异型管件等,据北美汽车工业协会的预测,未来新车型中的50%汽车结构件将使用内高压件。项目相关负责人:苑世剑、刘钢
-
大型焊接结构件变形及残余应力预测技术
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
大型焊接结构件变形及残余应力预测技术 焊接变形及残余应力造成了焊接结构形状变异、尺寸精度下降和承载能力降低,是造成焊接结构早期失效的主要原因,也是造成焊接接头疲劳强度下降的原因之一。 本研究采用热-弹塑性和固有应变有限元数值模拟相结合的究方法可实现大型复杂构件焊接变形及残余应力的高精度预测。研究成果可为焊接工艺优化、焊接顺序的合理选择提供理论依据,为减小和控制焊接变形和残余应力提供有效途径。该成果可用于汽车、轨道车辆、桥梁、船舶、航空航天、能源等国民经济重要领域。
-
提高不锈钢结构件材料租用率的新工艺方法
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
技术投资分析:一套提高机械密封不锈钢结构件制造材料利用率的新工艺方法是涉及其制造工艺方法的改进,本发明提供了一套机械密封利用率高,生产效率高,材料成本低,节约价值大的新工艺方法。本发明包括:1.设计了一套先进的工艺路线方法;2.采用了一套先进的现代的设备;3.设计配套了一系列的先进工艺装备,从而实现用一种原料可加工成五种以上不同规格不锈钢结构密封件。技术的应用领域前景分析:本技术投资少,见效快,市场前景广,特别适合于中小企业生产。效益分析:节约大量贵重不锈钢材料每年达几十亿元。厂房条件建议:无备注:无
-
12000KN船用构件力学性能测试平台
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
12000KN船用构件力学性能测试平台 成果简介 在国家质量监督检验检疫总局行业科研专项资助下,以应急拖带、系泊链(锚链)、拖缆索及结构件(带缆桩、止链器、导缆孔等)为测试对象,研究了相关试验方法与步骤,综合运用现代设计理论与方法、电液伺服与计算机闭环控制等手段,设计了一种能够用于各种大吨位、超长、超大、异型的船用构件力学性能测试(拉伸、压缩)平台,并在舟山市“国家船舶舾装产品质量监督检验中心”成功进行了安装调试,由“中国计量科学研究院”进行计量,达到了1级试验机精度要求。 关键技术:钢筋混凝土复合式机身设计与施工技术、双液压缸同步控制技术、被试件破断冲击吸收技术、宽量程测试技术、力/位移电液伺服闭环控制技术、分布式控制技术、虚拟现实技术。 主要成果:测试平台样机1套、平台虚拟样机1套、计算机测控系统1套、专利18件(其中发明16件),软件着作权1项,研究论文8篇。 技术指标 1、试验机精度:1级; 2、最高载荷≤12000kN; 3、测试对象长度33m。 应用范围领域 1、应急拖带; 2、系泊链(锚链); 3、拖缆索及结构件(带缆桩、止链器、导缆孔等); 4、其它船舶钢结构件。
-
一种电感式双测杆对接平整度检测仪
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
一种电感式双测杆对接平整度检测仪,主要包括壳体、左右两个测杆、固定于壳体内壁上的导轨,测杆下部连接沿导轨移动的滑块,滑块的底部设有弹簧,左测杆上设有密绕电感线圈,右测杆上设置通有高频低压交流电的单匝线圈。可同时检测对接的两个结构件表面;通过电感线圈的互感作用和相对位置的变化,将检测面高度差值转化为电压信号;电压信号通过电容、电压跟随器、运算放大器后接入设定值可调的电压比较器,判定被测结构件检测表面高度差值是否符合设定要求,能够检测曲面、平面、回转体等结构件的对接平整度,不但提高了检测精度和速度,而且能通过测量值和设定值的比较适时发出动作信号,适用于自动化生产。
-
一种结构件焊接工艺指导系统的生成方法
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
本发明公开一种结构件焊接工艺指导书生成方法,根据焊接工艺指导系统的组成设计并定制多种工艺类型文档模板,主要包括封面、目录、结构件图形明细、焊接工艺卡、焊材消耗汇总等模板;设计与工艺模板对应数据库表对象,并确定表对象字段与模板单元格的映射关系;基于焊接工艺评定数据库、工具模块和管理模块,运用智能推理技术求解工艺数据并存储到工艺数据库中;运用水晶报表控件将工艺数据写入到相应模板中,形成工艺文档并导出为便携文档格式文件,同时生成目录;最后将所有工艺文档合成为完整产品焊接工艺指导系统,通过网络传送到一线焊接车间指导施焊人员操作。本发明提高了焊接工艺设计效率和标准化水平,显著降低企业信息化运行成本。
-
结构件(螺纹钢、紧固件等)热镀Galfhn合金技术
成熟度:正在研发
技术类型:发明
应用行业:采矿业
技术简介
本项技术是将结构件热镀锌变成热镀Galfan合金,获得高性能的表面镀层。其特点是具有高于热 镀锌3倍的耐腐蚀性和更好的后加工性能。对于企业而言可以大幅度降低成本,提高环保水平,彻底改 变目前结构件热镀锌的落后面貌。 市场前景与效益分析: 该项目以新一代高性能的Galfan合金(锌5%铝稀土合金)取代传统热镀锌,为钢铁制品披上新衣。 与传统热镀锌相比,该技术在批量镀锌上应用,耐腐蚀性高于热镀锌30%以上,同时每吨钢镀锌成本降 低100元左右。结构件热镀锌的升级换代产品,广泛应用于城市建设、桥梁、电力、建筑等方面。传统 工业的改造,具有固定的市场,一旦投入,利国利民,前景广阔。
-
工程车整车及关键结构件静动力特性有限元分析计算
成熟度:可规模生产
技术类型:-
应用行业:制造业
技术简介
成果简介工程车是一个工程建设的主干力量,由于它们的出现才使工程的进度倍增, 大大减少了人力。混凝土搅拌车与泵车是工程建设中运用最广泛的工程车。混凝土搅拌车在使用过程中,会经历加速、减速、急刹车、转弯、上坡以及行驶在不平路面等各种工况,这使得混凝土搅拌车在使用过程中会承受各种复杂载荷,车架及薄弱环节易产生开裂;混凝土泵车工作环境恶劣,移动频繁,在浇注过程中臂架姿态复杂多变,易造成各臂架之间联接件的破坏。因此对混凝土搅拌车与泵车等工程车整车及关键结构件静动力特性的研究具有重要的实际应用价值。在混凝土搅拌车车架系统及泵车臂架系统开发早期阶段应用 CAE 技术,仿真产品的各种性能来引导设计,提供产品品质验证并优化细节设计,保证开发质量, 最终达到缩短产品的市场化周期,缩短产品开发周期的目的。本项目利用有限元分析软件 ANSYS,针对某公司的 12m3 混凝土搅拌车车架系统及 42m 混凝土泵车臂架系统的静、动力学性能进行了研究,找出了混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂的原因,对原有不合理的局部结构进行了改进和补强,从实际使用情况来看,改进后的结构其强度和刚度都得到了相应的提高,混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂现象明显减少。成熟程度和所需建设条件本项目成功应用于华菱星马汽车股份有限公司的产品研发及结构优化,结果表明优化后的混凝土搅拌车车架及泵车臂架系统强度和刚度满足要求,经济和社会效益明显。技术指标研究不同设备的力学模型、边界约束条件、各种载荷工况下的静、动力特性, 并提出合理可行的改进建议和措施,提高设备运行的可靠性。市场分析和应用前景利用三维设计软件 SOLIDWORKS 及通用有限元软件 ANSYS 对混凝土搅拌车车身、车架和混凝土泵车臂架系统进行了建模,及模态、刚度、强度计算,及时发现原有设计中存在的不足,并提出合理可行的改进措施,可以有效缩短产品的开发周期和市场化周期。该项目研究成果具有自主知识产权,具有较好的推广价值和应用前景,可为国内同行业使用和借鉴。社会经济效益分析项目实施以来,由于找出了混凝土搅拌车车架及泵车臂架系统容易开裂的薄弱环节及原因,并针对性的进行了合理的局部结构优化,有效的降低了设备的故障率,提高了产品的信誉,增强了产品的竞争力。
找到24项技术成果数据。
找技术>-
热金属高温气胀控形控性一体化技术及装备
成熟度:通过中试
技术类型:发明,发明,实用新型,实用新型
应用行业:制造业
技术简介
热金属高温气胀控形控性一体化技术及装备简介: 热金属气胀成形技术是在超塑性成形、吹塑成形以及液压成形基础上发展起来的一种可实现同步控形控性的新型内高压成形技术。 与液压成形工艺相比,该技术有如下显著特点:(1)由于采用高温热成形(钢铁材料气压胀形温度可超过900oC);突破了材料常温成形性能的局限,部分材料的伸长率可超过100%,从而可生产形状更为复杂的零件;(2)气体热成形最高气压不超过70MPa,仅为液压胀形的2%~5%;(3)生产效率高,加热时间5~12s,成形时间可不超过10s;(4)成本较低,设备投资和能源消耗约为液压成形的1/2。并且,利用这一工艺也可实现与热冲压工艺类似的同步热处理效果,也就是说可以在高温气压胀形后短时间内实现管材等制品的淬火等热处理,从而在保证制品外形精确度的同时还能够获得足够高的强度。因此,在汽车制造业、航空业等诸多领域对该工艺的重视程度越来越强而有望超越常规金属成形工艺,成为用于车身、底盘构件及复杂钢结构件的新一代成形工艺。该工艺整体上涵盖如下工艺流程: 预热→合模→加压(补料)→保压成形 针对热金属气压胀形工艺,其工艺优势可总结为如下几点: ● 可成形小圆角半径成形 → 提升模具设计自由度 ● 成形复杂截面构件 ● 大的成形极限(高延伸率) ● 成形薄壁及厚壁管件 ● 适用于各种金属材料 ● 设备小型化(成形力小) ● 工具费用低 市场前景预测: 在汽车制造领域,车身构件有46%为封闭截面的高强度钢薄壁异型钢管,通过高温快速气胀成型技术的应用,将极大降低这种类型构件在原来焊接过程中出现的折边和凸缘,单此一项可使零件减重14%,实现总燃油节省7%~10%。其带来的经济效益和社会效益极其可观。因此,该项工艺技术有望超过常规金属成型工艺,成为用于超轻车体计划中车身,底盘等诸多构件的新一代成型工艺。该项目实施后,首先在国内建成首条具有产业效应的高强钢中空结构件的气胀成形制造示范生产线,完全替代现有冲压+焊接方式生产的中空结构件、尤其是高强钢中空结构件产品。并且提供包括高强钢、钛合金结构件在内典型样品,同时与相关厂家合作开发多元化产品,在此基础上,逐渐成为国内唯一能够提供整条高温气胀成形工艺方案及系统装备的设计单位。 项目投产后,预计单条产线可年产高强钢中空结构件86.4万件,年销售收入不低于1.7亿元,利润额可达3230万元/年,年缴利税约1758万余元。
-
大型结构件焊接工艺开发及焊接变形控制
成熟度:通过中试
技术类型:-
应用行业:建筑业
技术简介
大型结构件是工程机械装备的重要组成部分,在建筑施工、工程运输、工业转运起重、军事装备等行业领域有广泛应用,该类大型结构件常采用多组件焊接而成,焊接工艺不可避免的焊后变形问题不仅影响结构安装精度,且过大的变形量将显著降低结构整体承载能力,严重时甚至造成工程和安全事故。从焊接工艺控制出发,精准预测、改善焊接变形量,以及焊后变形控制是提高工程机械外观与整机性能的关键,本研究围绕大型结构件焊接工艺开发及焊接变形控制,有如下典型成果: 1)针对某叉车门架进行焊接有限元分析,叉车门架模型结合现行工艺参数进行有限元模拟及工艺分析,在不施加约束条件下,模拟具有焊接变形代表性的单组焊缝(铸钢件)的焊接过程,验证了模拟结果与实际情况的一致性。并在此基础上进一步预测多组焊缝作用下门架的变形量,运用工艺参数法、工装模具法及开发反变形控制工装,有效控制了该结构件的焊接变形。 叉车门架焊接有限元仿真 2)针对某雷达连接杆中空心管与连接块在焊后产生较大的焊接变形,焊后矫正工作量大,矫正精度低,难以满足服役要求等问题,提出采用温挤压工艺成形连接块,采用反变形法控制焊接变形,并通过数值模拟和试验相结合的方法进行研究。设计制造了反变形工装,采用模拟得到的最佳反变形工艺参数进行焊接试验,为该雷达连接杆工程化生产提供一套完整的成形方案,成功实现了焊接变形的有效控制,满足大批量生产要求。 雷达连接杆有限元仿真 反变形工装及试验结果
-
汽车结构件内高压成形技术
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
内高压成形是一种加工空心轻体件的先进工艺方法,原则上适用于冷成形的材料均适用于内高压成形工艺,适合制造空心变截面轻量化构件,可以减轻重量节约材料又可以充分利用材料的强度和刚度。在国家自然科学基金、黑龙江省科技厅和第一汽车集团研发项目的资助下,在国内首家开展了内高压工艺理论和成形机理方面的基础及应用研究。已研制出国内首台400MPa内高压成形机,该设备获得国家专利,专利号:ZL00208694.8。主要应用领域适用于制造沿构件轴线变化的圆形、矩形截面或异型截面空心构件。如汽车行业的发动机托架、散热器支架、底盘构件、车身框架、座椅框架、前轴、后轴及驱动轴、及排气系统异型管件等,据北美汽车工业协会的预测,未来新车型中的50%汽车结构件将使用内高压件。项目相关负责人:苑世剑、刘钢
-
大型焊接结构件变形及残余应力预测技术
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
大型焊接结构件变形及残余应力预测技术 焊接变形及残余应力造成了焊接结构形状变异、尺寸精度下降和承载能力降低,是造成焊接结构早期失效的主要原因,也是造成焊接接头疲劳强度下降的原因之一。 本研究采用热-弹塑性和固有应变有限元数值模拟相结合的究方法可实现大型复杂构件焊接变形及残余应力的高精度预测。研究成果可为焊接工艺优化、焊接顺序的合理选择提供理论依据,为减小和控制焊接变形和残余应力提供有效途径。该成果可用于汽车、轨道车辆、桥梁、船舶、航空航天、能源等国民经济重要领域。
-
提高不锈钢结构件材料租用率的新工艺方法
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
技术投资分析:一套提高机械密封不锈钢结构件制造材料利用率的新工艺方法是涉及其制造工艺方法的改进,本发明提供了一套机械密封利用率高,生产效率高,材料成本低,节约价值大的新工艺方法。本发明包括:1.设计了一套先进的工艺路线方法;2.采用了一套先进的现代的设备;3.设计配套了一系列的先进工艺装备,从而实现用一种原料可加工成五种以上不同规格不锈钢结构密封件。技术的应用领域前景分析:本技术投资少,见效快,市场前景广,特别适合于中小企业生产。效益分析:节约大量贵重不锈钢材料每年达几十亿元。厂房条件建议:无备注:无
-
12000KN船用构件力学性能测试平台
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
12000KN船用构件力学性能测试平台 成果简介 在国家质量监督检验检疫总局行业科研专项资助下,以应急拖带、系泊链(锚链)、拖缆索及结构件(带缆桩、止链器、导缆孔等)为测试对象,研究了相关试验方法与步骤,综合运用现代设计理论与方法、电液伺服与计算机闭环控制等手段,设计了一种能够用于各种大吨位、超长、超大、异型的船用构件力学性能测试(拉伸、压缩)平台,并在舟山市“国家船舶舾装产品质量监督检验中心”成功进行了安装调试,由“中国计量科学研究院”进行计量,达到了1级试验机精度要求。 关键技术:钢筋混凝土复合式机身设计与施工技术、双液压缸同步控制技术、被试件破断冲击吸收技术、宽量程测试技术、力/位移电液伺服闭环控制技术、分布式控制技术、虚拟现实技术。 主要成果:测试平台样机1套、平台虚拟样机1套、计算机测控系统1套、专利18件(其中发明16件),软件着作权1项,研究论文8篇。 技术指标 1、试验机精度:1级; 2、最高载荷≤12000kN; 3、测试对象长度33m。 应用范围领域 1、应急拖带; 2、系泊链(锚链); 3、拖缆索及结构件(带缆桩、止链器、导缆孔等); 4、其它船舶钢结构件。
-
一种电感式双测杆对接平整度检测仪
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
一种电感式双测杆对接平整度检测仪,主要包括壳体、左右两个测杆、固定于壳体内壁上的导轨,测杆下部连接沿导轨移动的滑块,滑块的底部设有弹簧,左测杆上设有密绕电感线圈,右测杆上设置通有高频低压交流电的单匝线圈。可同时检测对接的两个结构件表面;通过电感线圈的互感作用和相对位置的变化,将检测面高度差值转化为电压信号;电压信号通过电容、电压跟随器、运算放大器后接入设定值可调的电压比较器,判定被测结构件检测表面高度差值是否符合设定要求,能够检测曲面、平面、回转体等结构件的对接平整度,不但提高了检测精度和速度,而且能通过测量值和设定值的比较适时发出动作信号,适用于自动化生产。
-
一种结构件焊接工艺指导系统的生成方法
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
本发明公开一种结构件焊接工艺指导书生成方法,根据焊接工艺指导系统的组成设计并定制多种工艺类型文档模板,主要包括封面、目录、结构件图形明细、焊接工艺卡、焊材消耗汇总等模板;设计与工艺模板对应数据库表对象,并确定表对象字段与模板单元格的映射关系;基于焊接工艺评定数据库、工具模块和管理模块,运用智能推理技术求解工艺数据并存储到工艺数据库中;运用水晶报表控件将工艺数据写入到相应模板中,形成工艺文档并导出为便携文档格式文件,同时生成目录;最后将所有工艺文档合成为完整产品焊接工艺指导系统,通过网络传送到一线焊接车间指导施焊人员操作。本发明提高了焊接工艺设计效率和标准化水平,显著降低企业信息化运行成本。
-
结构件(螺纹钢、紧固件等)热镀Galfhn合金技术
成熟度:正在研发
技术类型:发明
应用行业:采矿业
技术简介
本项技术是将结构件热镀锌变成热镀Galfan合金,获得高性能的表面镀层。其特点是具有高于热 镀锌3倍的耐腐蚀性和更好的后加工性能。对于企业而言可以大幅度降低成本,提高环保水平,彻底改 变目前结构件热镀锌的落后面貌。 市场前景与效益分析: 该项目以新一代高性能的Galfan合金(锌5%铝稀土合金)取代传统热镀锌,为钢铁制品披上新衣。 与传统热镀锌相比,该技术在批量镀锌上应用,耐腐蚀性高于热镀锌30%以上,同时每吨钢镀锌成本降 低100元左右。结构件热镀锌的升级换代产品,广泛应用于城市建设、桥梁、电力、建筑等方面。传统 工业的改造,具有固定的市场,一旦投入,利国利民,前景广阔。
-
工程车整车及关键结构件静动力特性有限元分析计算
成熟度:可规模生产
技术类型:-
应用行业:制造业
技术简介
成果简介工程车是一个工程建设的主干力量,由于它们的出现才使工程的进度倍增, 大大减少了人力。混凝土搅拌车与泵车是工程建设中运用最广泛的工程车。混凝土搅拌车在使用过程中,会经历加速、减速、急刹车、转弯、上坡以及行驶在不平路面等各种工况,这使得混凝土搅拌车在使用过程中会承受各种复杂载荷,车架及薄弱环节易产生开裂;混凝土泵车工作环境恶劣,移动频繁,在浇注过程中臂架姿态复杂多变,易造成各臂架之间联接件的破坏。因此对混凝土搅拌车与泵车等工程车整车及关键结构件静动力特性的研究具有重要的实际应用价值。在混凝土搅拌车车架系统及泵车臂架系统开发早期阶段应用 CAE 技术,仿真产品的各种性能来引导设计,提供产品品质验证并优化细节设计,保证开发质量, 最终达到缩短产品的市场化周期,缩短产品开发周期的目的。本项目利用有限元分析软件 ANSYS,针对某公司的 12m3 混凝土搅拌车车架系统及 42m 混凝土泵车臂架系统的静、动力学性能进行了研究,找出了混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂的原因,对原有不合理的局部结构进行了改进和补强,从实际使用情况来看,改进后的结构其强度和刚度都得到了相应的提高,混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂现象明显减少。成熟程度和所需建设条件本项目成功应用于华菱星马汽车股份有限公司的产品研发及结构优化,结果表明优化后的混凝土搅拌车车架及泵车臂架系统强度和刚度满足要求,经济和社会效益明显。技术指标研究不同设备的力学模型、边界约束条件、各种载荷工况下的静、动力特性, 并提出合理可行的改进建议和措施,提高设备运行的可靠性。市场分析和应用前景利用三维设计软件 SOLIDWORKS 及通用有限元软件 ANSYS 对混凝土搅拌车车身、车架和混凝土泵车臂架系统进行了建模,及模态、刚度、强度计算,及时发现原有设计中存在的不足,并提出合理可行的改进措施,可以有效缩短产品的开发周期和市场化周期。该项目研究成果具有自主知识产权,具有较好的推广价值和应用前景,可为国内同行业使用和借鉴。社会经济效益分析项目实施以来,由于找出了混凝土搅拌车车架及泵车臂架系统容易开裂的薄弱环节及原因,并针对性的进行了合理的局部结构优化,有效的降低了设备的故障率,提高了产品的信誉,增强了产品的竞争力。
找到24项技术成果数据。
找技术>-
热金属高温气胀控形控性一体化技术及装备
成熟度:通过中试
技术类型:发明,发明,实用新型,实用新型
应用行业:制造业
技术简介
热金属高温气胀控形控性一体化技术及装备简介: 热金属气胀成形技术是在超塑性成形、吹塑成形以及液压成形基础上发展起来的一种可实现同步控形控性的新型内高压成形技术。 与液压成形工艺相比,该技术有如下显著特点:(1)由于采用高温热成形(钢铁材料气压胀形温度可超过900oC);突破了材料常温成形性能的局限,部分材料的伸长率可超过100%,从而可生产形状更为复杂的零件;(2)气体热成形最高气压不超过70MPa,仅为液压胀形的2%~5%;(3)生产效率高,加热时间5~12s,成形时间可不超过10s;(4)成本较低,设备投资和能源消耗约为液压成形的1/2。并且,利用这一工艺也可实现与热冲压工艺类似的同步热处理效果,也就是说可以在高温气压胀形后短时间内实现管材等制品的淬火等热处理,从而在保证制品外形精确度的同时还能够获得足够高的强度。因此,在汽车制造业、航空业等诸多领域对该工艺的重视程度越来越强而有望超越常规金属成形工艺,成为用于车身、底盘构件及复杂钢结构件的新一代成形工艺。该工艺整体上涵盖如下工艺流程: 预热→合模→加压(补料)→保压成形 针对热金属气压胀形工艺,其工艺优势可总结为如下几点: ● 可成形小圆角半径成形 → 提升模具设计自由度 ● 成形复杂截面构件 ● 大的成形极限(高延伸率) ● 成形薄壁及厚壁管件 ● 适用于各种金属材料 ● 设备小型化(成形力小) ● 工具费用低 市场前景预测: 在汽车制造领域,车身构件有46%为封闭截面的高强度钢薄壁异型钢管,通过高温快速气胀成型技术的应用,将极大降低这种类型构件在原来焊接过程中出现的折边和凸缘,单此一项可使零件减重14%,实现总燃油节省7%~10%。其带来的经济效益和社会效益极其可观。因此,该项工艺技术有望超过常规金属成型工艺,成为用于超轻车体计划中车身,底盘等诸多构件的新一代成型工艺。该项目实施后,首先在国内建成首条具有产业效应的高强钢中空结构件的气胀成形制造示范生产线,完全替代现有冲压+焊接方式生产的中空结构件、尤其是高强钢中空结构件产品。并且提供包括高强钢、钛合金结构件在内典型样品,同时与相关厂家合作开发多元化产品,在此基础上,逐渐成为国内唯一能够提供整条高温气胀成形工艺方案及系统装备的设计单位。 项目投产后,预计单条产线可年产高强钢中空结构件86.4万件,年销售收入不低于1.7亿元,利润额可达3230万元/年,年缴利税约1758万余元。
-
大型结构件焊接工艺开发及焊接变形控制
成熟度:通过中试
技术类型:-
应用行业:建筑业
技术简介
大型结构件是工程机械装备的重要组成部分,在建筑施工、工程运输、工业转运起重、军事装备等行业领域有广泛应用,该类大型结构件常采用多组件焊接而成,焊接工艺不可避免的焊后变形问题不仅影响结构安装精度,且过大的变形量将显著降低结构整体承载能力,严重时甚至造成工程和安全事故。从焊接工艺控制出发,精准预测、改善焊接变形量,以及焊后变形控制是提高工程机械外观与整机性能的关键,本研究围绕大型结构件焊接工艺开发及焊接变形控制,有如下典型成果: 1)针对某叉车门架进行焊接有限元分析,叉车门架模型结合现行工艺参数进行有限元模拟及工艺分析,在不施加约束条件下,模拟具有焊接变形代表性的单组焊缝(铸钢件)的焊接过程,验证了模拟结果与实际情况的一致性。并在此基础上进一步预测多组焊缝作用下门架的变形量,运用工艺参数法、工装模具法及开发反变形控制工装,有效控制了该结构件的焊接变形。 叉车门架焊接有限元仿真 2)针对某雷达连接杆中空心管与连接块在焊后产生较大的焊接变形,焊后矫正工作量大,矫正精度低,难以满足服役要求等问题,提出采用温挤压工艺成形连接块,采用反变形法控制焊接变形,并通过数值模拟和试验相结合的方法进行研究。设计制造了反变形工装,采用模拟得到的最佳反变形工艺参数进行焊接试验,为该雷达连接杆工程化生产提供一套完整的成形方案,成功实现了焊接变形的有效控制,满足大批量生产要求。 雷达连接杆有限元仿真 反变形工装及试验结果
-
汽车结构件内高压成形技术
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
内高压成形是一种加工空心轻体件的先进工艺方法,原则上适用于冷成形的材料均适用于内高压成形工艺,适合制造空心变截面轻量化构件,可以减轻重量节约材料又可以充分利用材料的强度和刚度。在国家自然科学基金、黑龙江省科技厅和第一汽车集团研发项目的资助下,在国内首家开展了内高压工艺理论和成形机理方面的基础及应用研究。已研制出国内首台400MPa内高压成形机,该设备获得国家专利,专利号:ZL00208694.8。主要应用领域适用于制造沿构件轴线变化的圆形、矩形截面或异型截面空心构件。如汽车行业的发动机托架、散热器支架、底盘构件、车身框架、座椅框架、前轴、后轴及驱动轴、及排气系统异型管件等,据北美汽车工业协会的预测,未来新车型中的50%汽车结构件将使用内高压件。项目相关负责人:苑世剑、刘钢
-
大型焊接结构件变形及残余应力预测技术
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
大型焊接结构件变形及残余应力预测技术 焊接变形及残余应力造成了焊接结构形状变异、尺寸精度下降和承载能力降低,是造成焊接结构早期失效的主要原因,也是造成焊接接头疲劳强度下降的原因之一。 本研究采用热-弹塑性和固有应变有限元数值模拟相结合的究方法可实现大型复杂构件焊接变形及残余应力的高精度预测。研究成果可为焊接工艺优化、焊接顺序的合理选择提供理论依据,为减小和控制焊接变形和残余应力提供有效途径。该成果可用于汽车、轨道车辆、桥梁、船舶、航空航天、能源等国民经济重要领域。
-
提高不锈钢结构件材料租用率的新工艺方法
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
技术投资分析:一套提高机械密封不锈钢结构件制造材料利用率的新工艺方法是涉及其制造工艺方法的改进,本发明提供了一套机械密封利用率高,生产效率高,材料成本低,节约价值大的新工艺方法。本发明包括:1.设计了一套先进的工艺路线方法;2.采用了一套先进的现代的设备;3.设计配套了一系列的先进工艺装备,从而实现用一种原料可加工成五种以上不同规格不锈钢结构密封件。技术的应用领域前景分析:本技术投资少,见效快,市场前景广,特别适合于中小企业生产。效益分析:节约大量贵重不锈钢材料每年达几十亿元。厂房条件建议:无备注:无
-
12000KN船用构件力学性能测试平台
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
12000KN船用构件力学性能测试平台 成果简介 在国家质量监督检验检疫总局行业科研专项资助下,以应急拖带、系泊链(锚链)、拖缆索及结构件(带缆桩、止链器、导缆孔等)为测试对象,研究了相关试验方法与步骤,综合运用现代设计理论与方法、电液伺服与计算机闭环控制等手段,设计了一种能够用于各种大吨位、超长、超大、异型的船用构件力学性能测试(拉伸、压缩)平台,并在舟山市“国家船舶舾装产品质量监督检验中心”成功进行了安装调试,由“中国计量科学研究院”进行计量,达到了1级试验机精度要求。 关键技术:钢筋混凝土复合式机身设计与施工技术、双液压缸同步控制技术、被试件破断冲击吸收技术、宽量程测试技术、力/位移电液伺服闭环控制技术、分布式控制技术、虚拟现实技术。 主要成果:测试平台样机1套、平台虚拟样机1套、计算机测控系统1套、专利18件(其中发明16件),软件着作权1项,研究论文8篇。 技术指标 1、试验机精度:1级; 2、最高载荷≤12000kN; 3、测试对象长度33m。 应用范围领域 1、应急拖带; 2、系泊链(锚链); 3、拖缆索及结构件(带缆桩、止链器、导缆孔等); 4、其它船舶钢结构件。
-
一种电感式双测杆对接平整度检测仪
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
一种电感式双测杆对接平整度检测仪,主要包括壳体、左右两个测杆、固定于壳体内壁上的导轨,测杆下部连接沿导轨移动的滑块,滑块的底部设有弹簧,左测杆上设有密绕电感线圈,右测杆上设置通有高频低压交流电的单匝线圈。可同时检测对接的两个结构件表面;通过电感线圈的互感作用和相对位置的变化,将检测面高度差值转化为电压信号;电压信号通过电容、电压跟随器、运算放大器后接入设定值可调的电压比较器,判定被测结构件检测表面高度差值是否符合设定要求,能够检测曲面、平面、回转体等结构件的对接平整度,不但提高了检测精度和速度,而且能通过测量值和设定值的比较适时发出动作信号,适用于自动化生产。
-
一种结构件焊接工艺指导系统的生成方法
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
本发明公开一种结构件焊接工艺指导书生成方法,根据焊接工艺指导系统的组成设计并定制多种工艺类型文档模板,主要包括封面、目录、结构件图形明细、焊接工艺卡、焊材消耗汇总等模板;设计与工艺模板对应数据库表对象,并确定表对象字段与模板单元格的映射关系;基于焊接工艺评定数据库、工具模块和管理模块,运用智能推理技术求解工艺数据并存储到工艺数据库中;运用水晶报表控件将工艺数据写入到相应模板中,形成工艺文档并导出为便携文档格式文件,同时生成目录;最后将所有工艺文档合成为完整产品焊接工艺指导系统,通过网络传送到一线焊接车间指导施焊人员操作。本发明提高了焊接工艺设计效率和标准化水平,显著降低企业信息化运行成本。
-
结构件(螺纹钢、紧固件等)热镀Galfhn合金技术
成熟度:正在研发
技术类型:发明
应用行业:采矿业
技术简介
本项技术是将结构件热镀锌变成热镀Galfan合金,获得高性能的表面镀层。其特点是具有高于热 镀锌3倍的耐腐蚀性和更好的后加工性能。对于企业而言可以大幅度降低成本,提高环保水平,彻底改 变目前结构件热镀锌的落后面貌。 市场前景与效益分析: 该项目以新一代高性能的Galfan合金(锌5%铝稀土合金)取代传统热镀锌,为钢铁制品披上新衣。 与传统热镀锌相比,该技术在批量镀锌上应用,耐腐蚀性高于热镀锌30%以上,同时每吨钢镀锌成本降 低100元左右。结构件热镀锌的升级换代产品,广泛应用于城市建设、桥梁、电力、建筑等方面。传统 工业的改造,具有固定的市场,一旦投入,利国利民,前景广阔。
-
工程车整车及关键结构件静动力特性有限元分析计算
成熟度:可规模生产
技术类型:-
应用行业:制造业
技术简介
成果简介工程车是一个工程建设的主干力量,由于它们的出现才使工程的进度倍增, 大大减少了人力。混凝土搅拌车与泵车是工程建设中运用最广泛的工程车。混凝土搅拌车在使用过程中,会经历加速、减速、急刹车、转弯、上坡以及行驶在不平路面等各种工况,这使得混凝土搅拌车在使用过程中会承受各种复杂载荷,车架及薄弱环节易产生开裂;混凝土泵车工作环境恶劣,移动频繁,在浇注过程中臂架姿态复杂多变,易造成各臂架之间联接件的破坏。因此对混凝土搅拌车与泵车等工程车整车及关键结构件静动力特性的研究具有重要的实际应用价值。在混凝土搅拌车车架系统及泵车臂架系统开发早期阶段应用 CAE 技术,仿真产品的各种性能来引导设计,提供产品品质验证并优化细节设计,保证开发质量, 最终达到缩短产品的市场化周期,缩短产品开发周期的目的。本项目利用有限元分析软件 ANSYS,针对某公司的 12m3 混凝土搅拌车车架系统及 42m 混凝土泵车臂架系统的静、动力学性能进行了研究,找出了混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂的原因,对原有不合理的局部结构进行了改进和补强,从实际使用情况来看,改进后的结构其强度和刚度都得到了相应的提高,混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂现象明显减少。成熟程度和所需建设条件本项目成功应用于华菱星马汽车股份有限公司的产品研发及结构优化,结果表明优化后的混凝土搅拌车车架及泵车臂架系统强度和刚度满足要求,经济和社会效益明显。技术指标研究不同设备的力学模型、边界约束条件、各种载荷工况下的静、动力特性, 并提出合理可行的改进建议和措施,提高设备运行的可靠性。市场分析和应用前景利用三维设计软件 SOLIDWORKS 及通用有限元软件 ANSYS 对混凝土搅拌车车身、车架和混凝土泵车臂架系统进行了建模,及模态、刚度、强度计算,及时发现原有设计中存在的不足,并提出合理可行的改进措施,可以有效缩短产品的开发周期和市场化周期。该项目研究成果具有自主知识产权,具有较好的推广价值和应用前景,可为国内同行业使用和借鉴。社会经济效益分析项目实施以来,由于找出了混凝土搅拌车车架及泵车臂架系统容易开裂的薄弱环节及原因,并针对性的进行了合理的局部结构优化,有效的降低了设备的故障率,提高了产品的信誉,增强了产品的竞争力。
找到24项技术成果数据。
找技术>-
热金属高温气胀控形控性一体化技术及装备
成熟度:通过中试
技术类型:发明,发明,实用新型,实用新型
应用行业:制造业
技术简介
热金属高温气胀控形控性一体化技术及装备简介: 热金属气胀成形技术是在超塑性成形、吹塑成形以及液压成形基础上发展起来的一种可实现同步控形控性的新型内高压成形技术。 与液压成形工艺相比,该技术有如下显著特点:(1)由于采用高温热成形(钢铁材料气压胀形温度可超过900oC);突破了材料常温成形性能的局限,部分材料的伸长率可超过100%,从而可生产形状更为复杂的零件;(2)气体热成形最高气压不超过70MPa,仅为液压胀形的2%~5%;(3)生产效率高,加热时间5~12s,成形时间可不超过10s;(4)成本较低,设备投资和能源消耗约为液压成形的1/2。并且,利用这一工艺也可实现与热冲压工艺类似的同步热处理效果,也就是说可以在高温气压胀形后短时间内实现管材等制品的淬火等热处理,从而在保证制品外形精确度的同时还能够获得足够高的强度。因此,在汽车制造业、航空业等诸多领域对该工艺的重视程度越来越强而有望超越常规金属成形工艺,成为用于车身、底盘构件及复杂钢结构件的新一代成形工艺。该工艺整体上涵盖如下工艺流程: 预热→合模→加压(补料)→保压成形 针对热金属气压胀形工艺,其工艺优势可总结为如下几点: ● 可成形小圆角半径成形 → 提升模具设计自由度 ● 成形复杂截面构件 ● 大的成形极限(高延伸率) ● 成形薄壁及厚壁管件 ● 适用于各种金属材料 ● 设备小型化(成形力小) ● 工具费用低 市场前景预测: 在汽车制造领域,车身构件有46%为封闭截面的高强度钢薄壁异型钢管,通过高温快速气胀成型技术的应用,将极大降低这种类型构件在原来焊接过程中出现的折边和凸缘,单此一项可使零件减重14%,实现总燃油节省7%~10%。其带来的经济效益和社会效益极其可观。因此,该项工艺技术有望超过常规金属成型工艺,成为用于超轻车体计划中车身,底盘等诸多构件的新一代成型工艺。该项目实施后,首先在国内建成首条具有产业效应的高强钢中空结构件的气胀成形制造示范生产线,完全替代现有冲压+焊接方式生产的中空结构件、尤其是高强钢中空结构件产品。并且提供包括高强钢、钛合金结构件在内典型样品,同时与相关厂家合作开发多元化产品,在此基础上,逐渐成为国内唯一能够提供整条高温气胀成形工艺方案及系统装备的设计单位。 项目投产后,预计单条产线可年产高强钢中空结构件86.4万件,年销售收入不低于1.7亿元,利润额可达3230万元/年,年缴利税约1758万余元。
-
大型结构件焊接工艺开发及焊接变形控制
成熟度:通过中试
技术类型:-
应用行业:建筑业
技术简介
大型结构件是工程机械装备的重要组成部分,在建筑施工、工程运输、工业转运起重、军事装备等行业领域有广泛应用,该类大型结构件常采用多组件焊接而成,焊接工艺不可避免的焊后变形问题不仅影响结构安装精度,且过大的变形量将显著降低结构整体承载能力,严重时甚至造成工程和安全事故。从焊接工艺控制出发,精准预测、改善焊接变形量,以及焊后变形控制是提高工程机械外观与整机性能的关键,本研究围绕大型结构件焊接工艺开发及焊接变形控制,有如下典型成果: 1)针对某叉车门架进行焊接有限元分析,叉车门架模型结合现行工艺参数进行有限元模拟及工艺分析,在不施加约束条件下,模拟具有焊接变形代表性的单组焊缝(铸钢件)的焊接过程,验证了模拟结果与实际情况的一致性。并在此基础上进一步预测多组焊缝作用下门架的变形量,运用工艺参数法、工装模具法及开发反变形控制工装,有效控制了该结构件的焊接变形。 叉车门架焊接有限元仿真 2)针对某雷达连接杆中空心管与连接块在焊后产生较大的焊接变形,焊后矫正工作量大,矫正精度低,难以满足服役要求等问题,提出采用温挤压工艺成形连接块,采用反变形法控制焊接变形,并通过数值模拟和试验相结合的方法进行研究。设计制造了反变形工装,采用模拟得到的最佳反变形工艺参数进行焊接试验,为该雷达连接杆工程化生产提供一套完整的成形方案,成功实现了焊接变形的有效控制,满足大批量生产要求。 雷达连接杆有限元仿真 反变形工装及试验结果
-
汽车结构件内高压成形技术
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
内高压成形是一种加工空心轻体件的先进工艺方法,原则上适用于冷成形的材料均适用于内高压成形工艺,适合制造空心变截面轻量化构件,可以减轻重量节约材料又可以充分利用材料的强度和刚度。在国家自然科学基金、黑龙江省科技厅和第一汽车集团研发项目的资助下,在国内首家开展了内高压工艺理论和成形机理方面的基础及应用研究。已研制出国内首台400MPa内高压成形机,该设备获得国家专利,专利号:ZL00208694.8。主要应用领域适用于制造沿构件轴线变化的圆形、矩形截面或异型截面空心构件。如汽车行业的发动机托架、散热器支架、底盘构件、车身框架、座椅框架、前轴、后轴及驱动轴、及排气系统异型管件等,据北美汽车工业协会的预测,未来新车型中的50%汽车结构件将使用内高压件。项目相关负责人:苑世剑、刘钢
-
大型焊接结构件变形及残余应力预测技术
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
大型焊接结构件变形及残余应力预测技术 焊接变形及残余应力造成了焊接结构形状变异、尺寸精度下降和承载能力降低,是造成焊接结构早期失效的主要原因,也是造成焊接接头疲劳强度下降的原因之一。 本研究采用热-弹塑性和固有应变有限元数值模拟相结合的究方法可实现大型复杂构件焊接变形及残余应力的高精度预测。研究成果可为焊接工艺优化、焊接顺序的合理选择提供理论依据,为减小和控制焊接变形和残余应力提供有效途径。该成果可用于汽车、轨道车辆、桥梁、船舶、航空航天、能源等国民经济重要领域。
-
提高不锈钢结构件材料租用率的新工艺方法
成熟度:正在研发
技术类型:-
应用行业:制造业
技术简介
技术投资分析:一套提高机械密封不锈钢结构件制造材料利用率的新工艺方法是涉及其制造工艺方法的改进,本发明提供了一套机械密封利用率高,生产效率高,材料成本低,节约价值大的新工艺方法。本发明包括:1.设计了一套先进的工艺路线方法;2.采用了一套先进的现代的设备;3.设计配套了一系列的先进工艺装备,从而实现用一种原料可加工成五种以上不同规格不锈钢结构密封件。技术的应用领域前景分析:本技术投资少,见效快,市场前景广,特别适合于中小企业生产。效益分析:节约大量贵重不锈钢材料每年达几十亿元。厂房条件建议:无备注:无
-
12000KN船用构件力学性能测试平台
成熟度:通过小试
技术类型:-
应用行业:制造业
技术简介
12000KN船用构件力学性能测试平台 成果简介 在国家质量监督检验检疫总局行业科研专项资助下,以应急拖带、系泊链(锚链)、拖缆索及结构件(带缆桩、止链器、导缆孔等)为测试对象,研究了相关试验方法与步骤,综合运用现代设计理论与方法、电液伺服与计算机闭环控制等手段,设计了一种能够用于各种大吨位、超长、超大、异型的船用构件力学性能测试(拉伸、压缩)平台,并在舟山市“国家船舶舾装产品质量监督检验中心”成功进行了安装调试,由“中国计量科学研究院”进行计量,达到了1级试验机精度要求。 关键技术:钢筋混凝土复合式机身设计与施工技术、双液压缸同步控制技术、被试件破断冲击吸收技术、宽量程测试技术、力/位移电液伺服闭环控制技术、分布式控制技术、虚拟现实技术。 主要成果:测试平台样机1套、平台虚拟样机1套、计算机测控系统1套、专利18件(其中发明16件),软件着作权1项,研究论文8篇。 技术指标 1、试验机精度:1级; 2、最高载荷≤12000kN; 3、测试对象长度33m。 应用范围领域 1、应急拖带; 2、系泊链(锚链); 3、拖缆索及结构件(带缆桩、止链器、导缆孔等); 4、其它船舶钢结构件。
-
一种电感式双测杆对接平整度检测仪
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
一种电感式双测杆对接平整度检测仪,主要包括壳体、左右两个测杆、固定于壳体内壁上的导轨,测杆下部连接沿导轨移动的滑块,滑块的底部设有弹簧,左测杆上设有密绕电感线圈,右测杆上设置通有高频低压交流电的单匝线圈。可同时检测对接的两个结构件表面;通过电感线圈的互感作用和相对位置的变化,将检测面高度差值转化为电压信号;电压信号通过电容、电压跟随器、运算放大器后接入设定值可调的电压比较器,判定被测结构件检测表面高度差值是否符合设定要求,能够检测曲面、平面、回转体等结构件的对接平整度,不但提高了检测精度和速度,而且能通过测量值和设定值的比较适时发出动作信号,适用于自动化生产。
-
一种结构件焊接工艺指导系统的生成方法
成熟度:正在研发
技术类型:发明
应用行业:制造业
技术简介
本发明公开一种结构件焊接工艺指导书生成方法,根据焊接工艺指导系统的组成设计并定制多种工艺类型文档模板,主要包括封面、目录、结构件图形明细、焊接工艺卡、焊材消耗汇总等模板;设计与工艺模板对应数据库表对象,并确定表对象字段与模板单元格的映射关系;基于焊接工艺评定数据库、工具模块和管理模块,运用智能推理技术求解工艺数据并存储到工艺数据库中;运用水晶报表控件将工艺数据写入到相应模板中,形成工艺文档并导出为便携文档格式文件,同时生成目录;最后将所有工艺文档合成为完整产品焊接工艺指导系统,通过网络传送到一线焊接车间指导施焊人员操作。本发明提高了焊接工艺设计效率和标准化水平,显著降低企业信息化运行成本。
-
结构件(螺纹钢、紧固件等)热镀Galfhn合金技术
成熟度:正在研发
技术类型:发明
应用行业:采矿业
技术简介
本项技术是将结构件热镀锌变成热镀Galfan合金,获得高性能的表面镀层。其特点是具有高于热 镀锌3倍的耐腐蚀性和更好的后加工性能。对于企业而言可以大幅度降低成本,提高环保水平,彻底改 变目前结构件热镀锌的落后面貌。 市场前景与效益分析: 该项目以新一代高性能的Galfan合金(锌5%铝稀土合金)取代传统热镀锌,为钢铁制品披上新衣。 与传统热镀锌相比,该技术在批量镀锌上应用,耐腐蚀性高于热镀锌30%以上,同时每吨钢镀锌成本降 低100元左右。结构件热镀锌的升级换代产品,广泛应用于城市建设、桥梁、电力、建筑等方面。传统 工业的改造,具有固定的市场,一旦投入,利国利民,前景广阔。
-
工程车整车及关键结构件静动力特性有限元分析计算
成熟度:可规模生产
技术类型:-
应用行业:制造业
技术简介
成果简介工程车是一个工程建设的主干力量,由于它们的出现才使工程的进度倍增, 大大减少了人力。混凝土搅拌车与泵车是工程建设中运用最广泛的工程车。混凝土搅拌车在使用过程中,会经历加速、减速、急刹车、转弯、上坡以及行驶在不平路面等各种工况,这使得混凝土搅拌车在使用过程中会承受各种复杂载荷,车架及薄弱环节易产生开裂;混凝土泵车工作环境恶劣,移动频繁,在浇注过程中臂架姿态复杂多变,易造成各臂架之间联接件的破坏。因此对混凝土搅拌车与泵车等工程车整车及关键结构件静动力特性的研究具有重要的实际应用价值。在混凝土搅拌车车架系统及泵车臂架系统开发早期阶段应用 CAE 技术,仿真产品的各种性能来引导设计,提供产品品质验证并优化细节设计,保证开发质量, 最终达到缩短产品的市场化周期,缩短产品开发周期的目的。本项目利用有限元分析软件 ANSYS,针对某公司的 12m3 混凝土搅拌车车架系统及 42m 混凝土泵车臂架系统的静、动力学性能进行了研究,找出了混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂的原因,对原有不合理的局部结构进行了改进和补强,从实际使用情况来看,改进后的结构其强度和刚度都得到了相应的提高,混凝土搅拌车副车架开裂和泵车臂架系统联接弯板开裂现象明显减少。成熟程度和所需建设条件本项目成功应用于华菱星马汽车股份有限公司的产品研发及结构优化,结果表明优化后的混凝土搅拌车车架及泵车臂架系统强度和刚度满足要求,经济和社会效益明显。技术指标研究不同设备的力学模型、边界约束条件、各种载荷工况下的静、动力特性, 并提出合理可行的改进建议和措施,提高设备运行的可靠性。市场分析和应用前景利用三维设计软件 SOLIDWORKS 及通用有限元软件 ANSYS 对混凝土搅拌车车身、车架和混凝土泵车臂架系统进行了建模,及模态、刚度、强度计算,及时发现原有设计中存在的不足,并提出合理可行的改进措施,可以有效缩短产品的开发周期和市场化周期。该项目研究成果具有自主知识产权,具有较好的推广价值和应用前景,可为国内同行业使用和借鉴。社会经济效益分析项目实施以来,由于找出了混凝土搅拌车车架及泵车臂架系统容易开裂的薄弱环节及原因,并针对性的进行了合理的局部结构优化,有效的降低了设备的故障率,提高了产品的信誉,增强了产品的竞争力。